


Yaş kum kalıplama, döküm sektöründe metal parçaların üretimi için kullanılan kum kalıplama yöntemlerinden biridir. Bu yöntemde kalıp kumu; kum, bentonit, su ve uygulamaya bağlı olarak farklı katkı maddelerinin belirli oranlarda hazırlanmasıyla elde edilir. Hazırlanan kum karışımı model çevresinde sıkıştırılarak kalıp boşluğu oluşturulur ve erimiş metal bu boşluğa dökülerek istenen parça geometrisinin elde edilmesi amaçlanır.
Yaş kum kalıplama prosesi; kalıp kumunun hazırlanması, kumun kalıba doldurulması ve sıkıştırılması, modelin çıkarılması, gerektiğinde maçanın yerleştirilmesi, kalıbın kapatılması, metalin dökülmesi, soğutma ve kalıp bozma gibi birbiriyle bağlantılı aşamalardan oluşur. Üretim kapasitesine ve dökümhanenin ihtiyaçlarına bağlı olarak bu işlemler manuel, yarı otomatik veya otomatik sistemlerle gerçekleştirilebilir.
Özellikle seri üretimde prosesin kontrollü ve tekrarlanabilir şekilde yürütülmesi; kalıp kumu özelliklerinin, sıkıştırmanın ve kalıplama ekipmanlarının doğru yönetilmesini önemli hale getirir. Bu nedenle yaş kum kalıplama yalnızca kullanılan kum karışımıyla değil, kum hazırlamadan kalıp bozmaya kadar uzanan bütün bir üretim süreci olarak değerlendirilmelidir.
Bu rehberde yaş kum kalıplama nedir, yaş kalıp kumu hangi bileşenlerden oluşur, yaş kum kalıplama prosesi nasıl işler, yöntemin avantajları ve sınırlamaları nelerdir ve otomatik yaş kum kalıplama hatlarında hangi ekipmanlar kullanılır sorularını adım adım ele alacağız.
Yaş Kum Kalıplama Nedir?
Yaş kum kalıplama, döküm kalıbının kum, bentonit, su ve ihtiyaca göre çeşitli katkı maddelerinden oluşan nemli bir kalıp kumu kullanılarak hazırlandığı kum kalıplama yöntemidir. Buradaki “yaş” ifadesi kalıbın ıslak olduğu anlamına değil, hazırlanan kum karışımının kalıplama ve döküm sırasında belirli miktarda nem içermesine karşılık gelir. Kalıp, döküm öncesinde kurutulmadan kullanılır.
Bu yöntemde bentonit ve su, kum taneleri arasında bağlayıcılık sağlayarak hazırlanan kalıbın şeklini korumasına yardımcı olur. Modelin çevresine doldurulan yaş kalıp kumu uygun şekilde sıkıştırıldıktan sonra model kalıptan çıkarılır. Böylece dökülecek parçanın geometrisini taşıyan kalıp boşluğu elde edilir. Gerekli durumlarda maçalar yerleştirildikten sonra kalıp kapatılır ve erimiş metal kalıp boşluğuna dökülür.
Yaş kum kalıplama; kalıp hazırlama sürecinin mekanize ve otomatik sistemlere uyarlanabilmesi, kullanılan kumun proses içerisinde yeniden değerlendirilebilmesi ve farklı üretim ihtiyaçlarına uygulanabilmesi nedeniyle dökümhanelerde önemli bir kalıplama yöntemidir. T.C. Çevre, Şehircilik ve İklim Değişikliği Bakanlığı tarafından yayımlanan demirhane ve dökümhane sektörüne ilişkin referans dokümanda da yöntem “Kil Bağlı Kum ile Kalıplama (Yaş Kum Kalıplaması)” olarak ele alınmaktadır. Dokümanda yaş kum karışımının temel olarak silika kumu, bentonit, karbonlu katkılar ve sudan oluşabildiği belirtilmektedir.
Üretim hacmi arttıkça kumun hazırlanması, kalıba doldurulması, sıkıştırılması, kalıbın taşınması, döküm ve kalıp bozma gibi aşamaların birbiriyle uyumlu çalışması daha önemli hale gelir. Bu noktada otomatik yaş kum kalıplama hatları prosesin farklı aşamalarını bütünleşik bir üretim sistemi içerisinde gerçekleştirmek üzere kullanılabilir.
Yaş kum kalıplama yöntemini daha iyi anlayabilmek için öncelikle kalıbı oluşturan kum karışımının yapısına ve her bileşenin proses içerisindeki görevine bakmak gerekir.
Yaş Kum Kalıplamada Kullanılan Kalıp Kumu Nelerden Oluşur?
Yaş kum kalıplamada kullanılan kalıp kumu, yalnızca kumdan oluşan bir malzeme değildir. Karışımın temelinde kum, bentonit ve su bulunurken; dökülecek metalin türüne, proses koşullarına ve istenen kalıp özelliklerine bağlı olarak karbonlu veya farklı yardımcı katkılar da kullanılabilir. Bu bileşenlerin uygun şekilde hazırlanması; kalıbın dayanımı, şekil koruma kabiliyeti ve gaz geçirgenliği gibi özellikleri doğrudan etkiler.
T.C. Çevre, Şehircilik ve İklim Değişikliği Bakanlığı tarafından yayımlanan dökümhane sektörüne ilişkin referans dokümanda da kil bağlı yaş kum sistemlerinin silika kumu, bentonit, karbonlu katkılar ve su gibi bileşenlerden oluşabildiği belirtilmektedir. Bu nedenle karışımın homojen hazırlanması, yaş kum kalıplama prosesinin temel aşamalarından biridir.
Silis Kumu
Silis kumu, yaş kalıp kumunun ana gövdesini oluşturan refrakter malzemedir. Kum taneleri, modelin geometrisini çevreleyerek sıkıştırma sonrasında dökülecek parçanın şeklini taşıyan kalıp yapısının meydana gelmesini sağlar.
Kullanılan kumun tane boyutu, tane dağılımı ve yapısı; kalıbın yüzey özellikleri, geçirgenliği ve sıkıştırılabilirliği üzerinde etkili olabilir. Bu nedenle kum seçimi yalnızca kalıbın şeklini oluşturmak açısından değil, prosesin kararlı biçimde yürütülmesi açısından da önem taşır.
Bentonit ve Suyun Görevi
Bentonit, yaş kum kalıplamada kullanılan temel bağlayıcılardan biridir. Su ile birlikte çalışarak kum taneleri arasında bağ oluşmasına yardımcı olur. Böylece kum karışımı model çevresinde sıkıştırıldığında şeklini koruyabilecek bir yapı kazanır.
Karışımdaki su ise bentonitin bağlayıcı özelliğinin ortaya çıkmasına katkıda bulunur. Ancak nem miktarının proses ihtiyaçlarına uygun şekilde kontrol edilmesi gerekir. Yetersiz veya aşırı nem; kalıbın dayanımı, sıkıştırılabilirliği ve gaz geçirgenliği gibi özelliklerini etkileyebilir. Bu nedenle özellikle tekrarlanabilir üretim hedeflenen dökümhanelerde kum özelliklerinin düzenli olarak kontrol edilmesi önemlidir.
Kömür Tozu ve Diğer Katkı Maddeleri
Yaş kalıp kumu formülasyonlarında uygulamaya bağlı olarak karbonlu katkılar ve farklı yardımcı malzemeler kullanılabilir. Bu katkıların türü ve kullanım amacı; dökülen alaşıma, parça özelliklerine ve dökümhanenin proses şartlarına göre değişebilir.
Kum, bentonit, su ve gerekli katkı maddelerinin karışım içerisinde dengeli ve homojen biçimde dağıtılması gerekir. Endüstriyel üretimde bu hazırlık işlemi için yaş kalıp kumuna uygun kum mikserlerinden yararlanılır. Atılım Teknik’in dökümhane sistemleri kapsamında sunduğu kum hazırlama ve mikser çözümleri, kalıplama öncesindeki kum hazırlama sürecinin ekipman tarafını oluşturan sistemler arasındadır.
Kalıp kumunun bileşenleri doğru şekilde hazırlandıktan sonra sıra, karışımın kalıba dönüştürülmesine gelir. Bu aşamadan itibaren yaş kum kalıplama prosesi; kum hazırlamadan sıkıştırmaya, modelin çıkarılmasından döküme ve kalıp bozmaya kadar birbirini takip eden üretim adımlarından oluşur.
Yaş Kum Kalıplama Prosesi Nasıl Gerçekleşir?
Yaş kum kalıplama prosesi, kalıp kumunun hazırlanmasıyla başlayıp döküm sonrasında kalıbın bozulması ve kumun yeniden sisteme kazandırılmasına kadar devam eden birbirine bağlı üretim aşamalarından oluşur. Prosesin ayrıntıları dökülecek parçaya, kalıp ölçülerine, üretim kapasitesine ve kullanılan ekipmanlara göre değişebilse de temel iş akışı benzerdir.
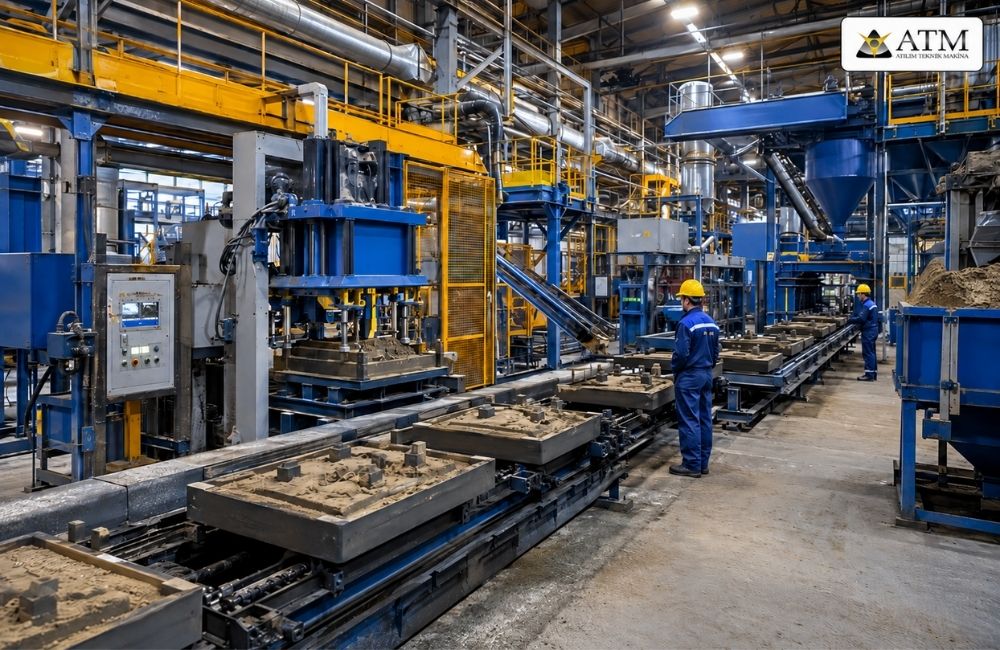
Seri üretim yapılan dökümhanelerde bu adımların mekanize veya otomatik hale getirilmesi; prosesin tekrarlanabilir şekilde yürütülmesi ve üretim akışının düzenlenmesi açısından önem taşır. Atılım Teknik tarafından geliştirilen otomatik yaş kum kalıplama hatları, kum doldurma ve kalıplamadan döküm ve soğuma aşamalarına kadar farklı istasyonların aynı üretim hattı içerisinde yapılandırılmasına imkân verir.
1. Kalıp Kumunun Hazırlanması
Prosesin ilk aşaması, yaş kalıp kumunun üretim gereksinimlerine uygun şekilde hazırlanmasıdır. Yeni ve sistemden geri dönen kum; bentonit, su ve proses için gerekli diğer katkılarla karıştırılır. Buradaki amaç, bileşenlerin kum içerisinde mümkün olduğunca homojen dağılmasını ve kalıplama için gerekli özelliklerin elde edilmesini sağlamaktır.
Endüstriyel tesislerde karıştırma işlemi yaş kalıp kumu mikserleri ile gerçekleştirilebilir. Kumun homojen hazırlanması önemlidir; çünkü sonraki sıkıştırma ve kalıp oluşturma aşamalarının başarısı kullanılan kumun özellikleriyle doğrudan ilişkilidir.
2. Kumun Dereceye Doldurulması ve Sıkıştırılması
Hazırlanan yaş kalıp kumu, modelin bulunduğu kalıp derecesine aktarılır. Kumun modelin çevresini ve geometrik detaylarını yeterli biçimde doldurmasının ardından sıkıştırma işlemi gerçekleştirilir.
Sıkıştırmanın temel amacı, gevşek halde bulunan kum karışımını modelin şeklini koruyabilecek dayanım ve yoğunluğa ulaştırmaktır. Sıkıştırmanın yetersiz veya düzensiz gerçekleşmesi kalıp özelliklerinin farklı bölgelerde değişmesine neden olabileceğinden prosesin kontrollü yürütülmesi gerekir.
Üretim yöntemine göre sıkıştırma manuel olarak yapılabileceği gibi mekanize ekipmanlardan da yararlanılabilir. Örneğin sarsma-basma kalıplama presleri, yaş kum/bentonitli sistemlerde sarsma ve sıkıştırma işlemlerinin gerçekleştirilmesi için kullanılmaktadır. Daha yüksek otomasyon seviyesinin gerektiği uygulamalarda ise otomatik kalıplama presleri üretim hattının bir parçası olarak konumlandırılabilir.
3. Modelin Kalıptan Ayrılması
Kum model çevresinde yeterli şekilde sıkıştırıldıktan sonra model kalıptan çıkarılır. Modelin bıraktığı boşluk, dökülecek metal parçanın temel geometrisini oluşturur.
Bu aşamada kalıp yüzeyinin ve geometrik detayların mümkün olduğunca korunması gerekir. Modelin ayrılması sırasında kalıp yüzeyinde oluşabilecek bozulmalar, sonraki döküm aşamasını ve elde edilen parçanın yüzeyini etkileyebilir.
Yolluk, besleyici ve diğer gerekli döküm sistemi elemanları da kullanılan kalıp tasarımına göre bu yapının içerisinde yer alır.
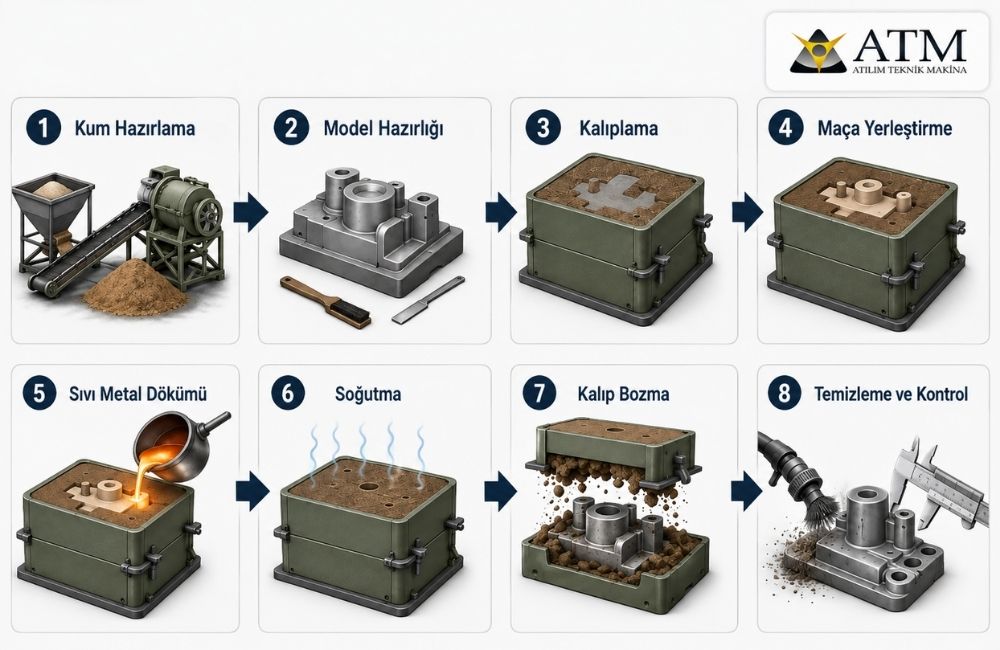
4. Maça Yerleştirme ve Kalıbın Kapatılması
Dökülecek parçanın iç boşluklara, kanallara veya yalnızca model ile oluşturulamayan geometrik özelliklere sahip olması durumunda maçalardan yararlanılabilir. Hazırlanan maçalar kalıp içerisindeki belirlenmiş konumlarına yerleştirilir.
Maça yerleştirme tamamlandıktan sonra kalıbın alt ve üst bölümleri bir araya getirilir. Kalıp kapatılırken iki bölümün doğru şekilde hizalanması ve döküm sırasında konumunu koruması önemlidir.
Otomatik yaş kum kalıplama sistemlerinde kalıp çevirme, maça yerleştirme, kalıp kapama ve kilitleme gibi işlemler üretim hattındaki farklı istasyonlarla gerçekleştirilebilir.
5. Erimiş Metalin Kalıba Dökülmesi
Kalıp hazır hale geldikten sonra uygun sıcaklığa getirilen erimiş metal, tasarlanan yolluk sistemi üzerinden kalıp boşluğuna aktarılır. Sıvı metal kalıp içerisindeki boşluğu doldurur ve parçanın geometrisini almaya başlar.
Döküm sırasında metalin akışı, kalıp yapısı, yolluk sistemi ve gazların tahliye edilebilmesi gibi faktörler önem taşır. Bu nedenle yaş kalıp kumunun yalnızca yeterli dayanımı sağlaması değil, proses için uygun gaz geçirgenliği gibi özelliklere de sahip olması gerekir.
Metal kalıba doldurulduktan sonra parçanın yeterli ölçüde katılaşması ve soğuması beklenir. Gerekli süre; kullanılan metal veya alaşıma, parçanın geometrisine, kesit kalınlığına ve proses koşullarına göre değişir.
6. Soğutma, Kalıp Bozma ve Kumun Geri Kazanılması
Döküm parçası gerekli katılaşma ve soğuma seviyesine ulaştığında kalıp bozma aşamasına geçilir. Bu işlemde kum kalıp parçalanarak döküm parçasının kalıptan ayrılması sağlanır.
Mekanize dökümhanelerde kalıp bozma işlemi için bozma sarsak elekleri kullanılabilir. Bu sistemler döküm parçasının kumdan ayrılmasına yardımcı olurken kumun sonraki proseslere aktarılmasını da destekler.
Kalıptan ayrılan kullanılmış kumda topaklaşmış malzemeler bulunabilir. Kumun yeniden hazırlama sistemine gönderilebilmesi için gerekli proseslerde topak kırıcı gibi ekipmanlardan yararlanılabilir. Uygun şekilde işlenen geri dönüş kumu daha sonra yeni kum, bentonit, su ve gerekli katkılarla yeniden hazırlanarak üretim çevrimine dahil edilebilir.
Böylece yaş kum kalıplama, yalnızca kalıbın hazırlanıp metalin dökülmesinden ibaret olmayan; kum hazırlama, kalıplama, sıkıştırma, döküm, soğutma, kalıp bozma ve kum geri dönüşünün birlikte yönetildiği bütüncül bir döküm prosesi haline gelir.
Yaş Kum Kalıplamada Kalıp Kalitesini Etkileyen Faktörler
Yaş kum kalıplamada elde edilen kalıbın özellikleri; yalnızca kullanılan kumun türüne değil, kum karışımının hazırlanmasına ve kalıplama prosesinin nasıl kontrol edildiğine de bağlıdır. Nem oranı, karışım homojenliği, sıkıştırma seviyesi, kalıp dayanımı ve gaz geçirgenliği birbiriyle ilişkili parametrelerdir. Bu nedenle yalnızca tek bir değeri iyileştirmek yerine prosesin bütününün dengeli şekilde yönetilmesi gerekir.
Kullanılan metal veya alaşım, parçanın geometrisi, kalıp boyutu ve üretim yöntemi gibi değişkenler de ihtiyaç duyulan kalıp özelliklerini değiştirebilir. Bu nedenle her döküm uygulaması için geçerli tek bir ideal proses değeri vermek doğru değildir.
Kumun Nem Oranı ve Homojenliği
Su, yaş kum sisteminde bentonitin bağlayıcı özelliğinin oluşmasına yardımcı olan temel bileşenlerden biridir. Ancak önemli olan yalnızca karışıma su eklemek değil, nemin kum içerisinde uygun ve homojen şekilde dağıtılmasıdır.
Nem seviyesindeki veya dağılımındaki değişiklikler kumun sıkıştırılabilirliğini, dayanımını ve gaz geçirgenliğini etkileyebilir. Benzer şekilde bentonit ve diğer katkıların karışım içerisinde homojen dağılmaması, hazırlanan kumun farklı bölgelerinde farklı özelliklerin ortaya çıkmasına yol açabilir.
Bu nedenle seri üretim yapan dökümhanelerde kum hazırlama sürecinin kontrollü yürütülmesi önem taşır. Kum, bentonit, su ve gerekli katkıların homojen biçimde karıştırılması için kullanılan yaş kalıp kumu mikserleri, kalıplama öncesindeki hazırlık sürecinin önemli ekipmanları arasında yer alır.
Kalıp Sertliği ve Sıkıştırma
Hazırlanan kumun model çevresine doldurulmasının ardından gerçekleştirilen sıkıştırma işlemi, kalıbın şeklini koruyabilecek yapıya ulaşmasına yardımcı olur. Burada amaç mümkün olan en yüksek sıkıştırmayı elde etmekten ziyade, uygulamanın gerektirdiği kalıp özelliklerini mümkün olduğunca dengeli ve tekrarlanabilir biçimde sağlamaktır.
Yetersiz veya homojen olmayan sıkıştırma; kalıbın farklı bölgelerinde yoğunluk ve dayanım farklılıkları oluşturabilir. Aşırı sıkıştırma ise gaz geçirgenliği gibi diğer kalıp özellikleri üzerinde istenmeyen etkiler yaratabilir. Dolayısıyla kum özellikleri ile uygulanan sıkıştırma yöntemi birlikte değerlendirilmelidir.
Mekanize üretimde sarsma-basma kalıplama presleri veya üretim hattına entegre otomatik kalıplama presleri kullanılarak sıkıştırma işleminin kontrollü ve tekrarlanabilir biçimde gerçekleştirilmesi hedeflenebilir.
Gaz Geçirgenliği
Gaz geçirgenliği, yaş kalıp kumunun döküm sırasında oluşan gazların kalıp yapısı içerisinden uzaklaşmasına imkân veren önemli özelliklerinden biridir. Erimiş metal nem içeren kalıpla temas ettiğinde su buharı ve proses koşullarına bağlı farklı gazlar oluşabilir. Bu gazların uygun şekilde tahliye edilebilmesi gerekir.
Kalıbın gaz geçirgenliği; kumun tane özellikleri, nem miktarı, bağlayıcı oranı ve sıkıştırma derecesi gibi birden fazla değişkenden etkilenebilir. https://acikerisim.sakarya.edu.tr/yayin/2013106
Örneğin daha yoğun bir kalıp yapısı dayanım açısından avantaj sağlayabilirken geçirgenlik üzerinde farklı bir etki oluşturabilir. Bu nedenle kalıp dayanımı ile gaz geçirgenliği arasında uygulamaya uygun bir denge kurulması önemlidir.
Kalıp kumunun özelliklerinin düzenli takip edilmesi ve kum hazırlama ile sıkıştırma aşamalarının kontrollü yürütülmesi, yaş kum kalıplama prosesinin kararlılığı açısından temel unsurlar arasındadır. Bu parametrelerin doğru yönetilmesi, yöntemin seri üretim uygulamalarında sunduğu avantajlardan daha etkin yararlanılmasına yardımcı olur.
Yaş Kum Kalıplamanın Avantajları Nelerdir?
Yaş kum kalıplama, farklı parça geometrilerine uygulanabilmesi, mekanize ve otomatik üretim sistemlerine uyarlanabilmesi ve kullanılan kalıp kumunun uygun işlemlerden sonra yeniden üretim çevrimine alınabilmesi gibi özellikleriyle dökümhanelerde yaygın olarak değerlendirilen yöntemlerden biridir. Sağladığı avantajların seviyesi; dökülen parçaya, üretim hacmine, kum özelliklerine ve kullanılan kalıplama sistemine göre değişebilir.
Yaş kum kalıplamanın öne çıkan avantajları şunlardır:
- Kalıbın kurutulmasını gerektirmez: Kalıp, adından da anlaşılacağı üzere belirli miktarda nem içerirken döküm için kullanılır. Ayrı bir kurutma aşamasının bulunmaması, üretim akışının daha kısa tutulmasına yardımcı olabilir.
- Seri üretime uyarlanabilir: Kum hazırlama, doldurma, sıkıştırma, kalıp taşıma, döküm, soğutma ve kalıp bozma gibi aşamalar mekanize veya otomatik sistemler içerisinde bir araya getirilebilir.
- Yüksek otomasyon seviyelerine uygundur: Özellikle tekrarlanan parça üretimlerinde otomatik presler ve kalıplama hatları kullanılarak proses adımlarının kontrollü biçimde yürütülmesi sağlanabilir.
- Kalıp kumu yeniden değerlendirilebilir: Döküm sonrasında kalıptan ayrılan kum, uygun hazırlama ve kontrol işlemlerinden geçirilerek belirli oranlarda tekrar üretim çevrimine dahil edilebilir.
- Farklı döküm uygulamalarında kullanılabilir: Yaş kum kalıplama, proses şartlarının uygun şekilde belirlenmesi halinde demir esaslı ve çeşitli demir dışı alaşımların dökümünde kullanılabilir.
- Üretim hattı bütünlüğü oluşturulabilir: Kalıp hazırlamadan kalıp bozmaya kadar birbirini takip eden işlemler, üretim kapasitesine uygun bir hat düzeni içerisinde planlanabilir.
Özellikle yüksek adetli üretimlerde yöntemin önemli yönlerinden biri otomasyona elverişli olmasıdır. Atılım Teknik’in otomatik yaş kum kalıplama hattı çözümlerinde yaş kum kalıplama presi, kum doldurma, kalıp çevirme, maça yerleştirme, kalıp kapama ve kilitleme gibi farklı proses istasyonları üretim ihtiyacına göre aynı hat içerisinde yapılandırılabilmektedir.
Bununla birlikte yaş kum kalıplamanın avantajları, yöntemin her döküm uygulaması için en uygun seçenek olduğu anlamına gelmez. Parça geometrisi, istenen yüzey özellikleri, tolerans gereksinimleri, üretim miktarı ve dökülecek alaşım gibi kriterler yöntem seçiminde birlikte değerlendirilmelidir.
Yaş Kum Kalıplamanın Dezavantajları ve Sınırlamaları Nelerdir?
Yaş kum kalıplamanın üretim açısından önemli avantajları bulunmasına rağmen prosesin doğası gereği dikkate alınması gereken bazı sınırlamalar da vardır. Bunların başında nem içeren bir kalıp sisteminin kullanılması gelir. Erimiş metal kalıp yüzeyiyle temas ettiğinde nem ve kullanılan katkı maddeleri gaz oluşumuna katkıda bulunabileceğinden kalıbın gaz geçirgenliği ve kum özelliklerinin kontrol altında tutulması önem taşır.
Ayrıca kumun tane yapısı ve kalıp yüzeyinin özellikleri, döküm parçasından beklenen yüzey kalitesi üzerinde etkili olabilir. Çok hassas yüzey veya dar tolerans gerektiren bazı uygulamalarda farklı kalıplama ve döküm yöntemlerinin değerlendirilmesi gerekebilir.
Yaş kum kalıplamada dikkat edilmesi gereken başlıca noktalar şunlardır:
- Kumun nem, bentonit ve katkı oranlarının proses ihtiyacına uygun tutulması gerekir.
- Kalıbın farklı bölgelerinde homojen sıkıştırma sağlanması önemlidir.
- Gazların uzaklaşabilmesi için uygun gaz geçirgenliği korunmalıdır.
- Geri dönen kumun özellikleri takip edilmeli ve kum hazırlama prosesi buna göre yönetilmelidir.
- Parçadan beklenen yüzey kalitesi ve ölçüsel hassasiyet, yöntem seçilirken dikkate alınmalıdır.
- Otomatik üretimde kalıplama, taşıma, döküm, soğutma ve bozma ekipmanlarının birbiriyle uyumlu çalışması gerekir.
Dolayısıyla yaş kum kalıplamanın avantajları ve dezavantajları, yalnızca yöntemin genel özelliklerine bakılarak değil, üretilecek parçanın teknik gereksinimleri ve dökümhanenin üretim koşulları birlikte değerlendirilerek ele alınmalıdır. Doğru proses ve ekipman seçimi de bu değerlendirmenin önemli bir parçasıdır.
Yaş Kum Kalıplama Hangi Dökümlerde Kullanılır?
Yaş kum kalıplama, farklı metal ve alaşımlardan parça üretiminde kullanılabilen bir kalıplama yöntemidir. Yöntemin belirli bir döküm uygulamasına uygunluğu; dökülecek metalin özellikleri, parçanın boyutu ve geometrisi, üretim adedi, istenen yüzey kalitesi ve ölçüsel gereksinimler gibi kriterlere bağlıdır.
T.C. Çevre, Şehircilik ve İklim Değişikliği Bakanlığı tarafından yayımlanan dökümhane sektörüne ilişkin referans dokümanda kil bağlı kum ile kalıplamanın (yaş kum kalıplamasının) hem demirli hem de demir dışı metal dökümlerinde kullanılabildiği belirtilmektedir. Bu geniş uygulama alanı, yöntemin farklı dökümhane üretim süreçlerinde değerlendirilmesini mümkün kılar.
Demir ve Dökme Demir Uygulamaları
Yaş kum kalıplama; dökme demir ve diğer demir esaslı malzemelerden üretilen çeşitli parçaların dökümünde kullanılabilir. Özellikle tekrarlanan geometrilere sahip parçaların üretiminde kalıp hazırlama sürecinin mekanize veya otomatik hale getirilebilmesi önemli bir avantaj oluşturur.
Makine parçaları, gövdeler ve farklı endüstriyel döküm parçaları gibi geniş bir ürün grubu, parça ve proses gereksinimleri uygun olduğunda yaş kum kalıplama yöntemiyle üretilebilir. Ancak kalıp kumu bileşimi ve proses parametrelerinin dökülen metalin özelliklerine göre belirlenmesi gerekir.
Demir Dışı Metal Dökümleri
Yaş kum kalıplama yalnızca demir esaslı malzemelerle sınırlı değildir. Uygun proses koşulları sağlandığında çeşitli demir dışı metal ve alaşımların dökümünde de kullanılabilir.
Burada döküm sıcaklığı, parçanın geometrisi, kalıp kumunun özellikleri ve kullanılan bağlayıcı sistemi gibi faktörler birlikte değerlendirilmelidir. Aynı kalıp kumu reçetesinin veya proses parametrelerinin bütün metal türleri için uygun olduğu varsayılmamalıdır.
Bu nedenle dökümhanenin üretim yapısı belirlenirken yalnızca kalıplama yöntemi değil; metal hazırlama, kalıplama, döküm, soğutma ve kalıp bozma süreçlerinin tamamı birlikte planlanmalıdır.
Seri Üretim Uygulamaları
Yaş kum kalıplamanın önemli kullanım alanlarından biri tekrarlı ve seri döküm üretimidir. Aynı veya benzer parçaların yüksek adetlerde üretildiği tesislerde kalıp hazırlama işlemlerinin belirli bir çevrim içerisinde tekrar edilmesi gerekir. Bu noktada manuel operasyonların mekanize veya otomatik sistemlere dönüştürülmesi üretim akışının daha kontrollü yönetilmesine yardımcı olabilir.
Otomatik sistemlerde kumun dereceye doldurulması, sıkıştırılması, kalıbın çevrilmesi, maça yerleştirilmesi, kalıbın kapatılması ve kilitlenmesi gibi işlemler birbirini takip eden istasyonlar halinde düzenlenebilir. Kalıplar daha sonra döküm ve soğutma bölümlerine aktarılabilir.
Atılım Teknik tarafından geliştirilen otomatik yaş kum kalıplama hatları, dökümhanenin kapasitesi, kalıp ölçüleri ve üretim ihtiyaçları doğrultusunda farklı proses istasyonlarının bir araya getirilebildiği sistemlerdir.
Dolayısıyla yaş kum kalıplamanın kullanım alanını değerlendirirken yalnızca “hangi metal dökülebilir?” sorusuna odaklanmak yeterli değildir. Üretilecek parçanın özellikleri ve yıllık üretim miktarı kadar, hedeflenen otomasyon seviyesi ve dökümhanenin genel üretim akışı da uygun kalıplama yönteminin belirlenmesinde dikkate alınmalıdır.
Manuel ve Otomatik Yaş Kum Kalıplama Arasındaki Farklar
Manuel ve otomatik yaş kum kalıplama arasındaki temel fark, kalıbın oluşturulması ve üretim içerisindeki hareketinin ne ölçüde insan müdahalesine veya mekanik/otomatik ekipmanlara bağlı olduğudur. Temel kalıplama prensibi benzer olmakla birlikte üretim kapasitesi, proses tekrarlanabilirliği, iş akışı ve ekipman ihtiyacı açısından önemli farklılıklar bulunur.
| Kriter | Manuel Yaş Kum Kalıplama | Otomatik Yaş Kum Kalıplama |
|---|---|---|
| Kalıp hazırlama | Operatör ağırlıklıdır | Mekanize veya otomatik istasyonlarla gerçekleştirilir |
| Kum doldurma ve sıkıştırma | Manuel veya basit ekipmanlarla yapılabilir | Kalıplama presleri ve otomatik sistemlerle gerçekleştirilebilir |
| Üretim kapasitesi | Düşük veya değişken üretimlere daha uygun olabilir | Tekrarlı ve yüksek kapasiteli üretimlere daha uygundur |
| Tekrarlanabilirlik | Operatör ve yönteme daha fazla bağlıdır | Kontrollü çevrimlerle tekrarlanabilirlik artırılabilir |
| Kalıp taşıma | Daha fazla manuel işlem gerektirebilir | Konveyör ve transfer sistemleriyle entegre edilebilir |
| İlk yatırım ihtiyacı | Genellikle daha sınırlıdır | Hat kapsamına bağlı olarak daha yüksek olabilir |
| Esneklik | Düşük adetli ve değişken işler için avantaj sağlayabilir | Standardize edilmiş seri üretimde avantaj sağlayabilir |
Bu nedenle manuel veya otomatik yaş kum kalıplama seçimi, yalnızca üretim hızına göre yapılmamalıdır. Parça çeşitliliği, kalıp ölçüleri, üretim adedi, mevcut tesis yapısı ve hedeflenen otomasyon seviyesi birlikte değerlendirilmelidir.
Üretim miktarı ve tekrarlanabilirlik ihtiyacı arttıkça otomatik sistemlerin önemi de artar. Bu noktada yaş kum kalıplama yönteminin hangi makinelerden oluştuğunu ve bu ekipmanların üretim hattında hangi görevleri üstlendiğini ayrıca incelemek gerekir.
Yaş Kum Kalıplama Hattında Hangi Ekipmanlar Kullanılır?
Bir yaş kum kalıplama hattı, kalıp kumunun hazırlanmasından döküm sonrasında kumun geri dönüşüne kadar farklı görevleri yerine getiren ekipmanların bir arada çalışmasıyla oluşturulur. Hattın kapsamı; üretilecek parçaların ölçülerine, kalıp derecelerine, hedeflenen kapasiteye ve otomasyon seviyesine göre değişebilir. Bu nedenle her dökümhane için tek bir standart ekipman yerleşiminden söz etmek doğru değildir.
Genel olarak kum hazırlama mikserleri, kalıplama presleri, kum doldurma ve taşıma sistemleri, kalıp transfer ekipmanları, döküm ve soğutma hatları ile kalıp bozma ve kum geri dönüş sistemleri prosesin farklı noktalarında görev alabilir. Atılım Teknik’in dökümhane sistemleri kapsamında bu proseslere yönelik farklı makine ve hat çözümleri bulunmaktadır.
Yaş Kum Mikserleri
Yaş kum kalıplama prosesinin başlangıcında, kalıplamada kullanılacak kum karışımının hazırlanması gerekir. Yeni kum ve sistemden geri dönen kum; bentonit, su ve uygulamaya göre kullanılan diğer katkılarla belirlenen proses koşullarına uygun şekilde karıştırılır.
Bu aşamada kullanılan yaş kum mikserlerinin temel görevi, bileşenlerin karışım içerisinde homojen şekilde dağılmasına yardımcı olmaktır. Homojen bir kum karışımı elde edilmesi; sonraki doldurma ve sıkıştırma işlemlerinde daha kontrollü sonuçlar alınabilmesi açısından önemlidir.
Atılım Teknik’in bentonitli dökümhane sistemlerinde farklı üretim ihtiyaçlarına yönelik sabit ve yatık türbinli mikser çözümleri bulunmaktadır. Mikser seçilirken ihtiyaç duyulan kum miktarı, çevrim süresi ve tesisin genel kum hazırlama kapasitesi birlikte değerlendirilmelidir.
Sarsma-Basma Kalıplama Presleri
Hazırlanan yaş kalıp kumunun model çevresine doldurulmasının ardından yeterli ve mümkün olduğunca homojen şekilde sıkıştırılması gerekir. Sarsma-basma kalıplama presleri, bu işlemi mekanize biçimde gerçekleştirmek amacıyla kullanılan ekipmanlardan biridir.
Sarsma hareketi kumun model ve derece içerisinde yerleşmesine yardımcı olurken basma işlemi kalıbın sıkıştırılmasını sağlar. Böylece kalıbın döküm aşamasına kadar geometrisini koruyabilecek yapıya ulaşması hedeflenir.
Atılım Teknik’in sarsma-basma kalıplama presleri, yaş kum/bentonitli kalıplama sistemlerinde kullanılmak üzere sunulan ekipmanlar arasındadır. Pres seçiminin kalıp ölçüleri, üretim kapasitesi ve ihtiyaç duyulan kalıplama yöntemi dikkate alınarak yapılması gerekir.
Otomatik Kalıplama Presleri
Üretim kapasitesinin ve tekrarlanabilirlik ihtiyacının arttığı dökümhanelerde kalıplama işlemleri daha yüksek otomasyon seviyelerine taşınabilir. Otomatik kalıplama presleri, kum doldurma ve sıkıştırma gibi temel kalıp hazırlama işlemlerinin otomatik üretim çevriminin bir parçası haline getirilmesine yardımcı olur.
Atılım Teknik’in otomatik kalıplama presleri, kalıbın homojen şekilde sıkıştırılmasına yönelik olarak tasarlanan ve otomatik yaş kum kalıplama sistemlerine entegre edilebilen çözümler arasındadır.
Otomatik presin tek başına değerlendirilmesi yerine hattın diğer istasyonlarıyla birlikte ele alınması önemlidir. Kum besleme, kalıp transferi, maça yerleştirme, kalıp kapama, döküm ve soğutma süreçlerinin kapasite açısından birbirleriyle uyumlu olması, üretim akışının bütünlüğü açısından önem taşır.
Kum Sevk, Eleme ve Geri Dönüş Sistemleri
Yaş kum kalıplama prosesi kalıbın hazırlanmasıyla sona ermez. Döküm ve yeterli soğuma sonrasında parçanın kum kalıptan ayrılması ve kullanılabilir kumun yeniden hazırlama bölümüne gönderilmesi gerekir. Bu nedenle kum geri dönüş sistemi, yaş kum kalıplama hattının önemli bölümlerinden biridir.
Kalıp bozma aşamasında bozma sarsak elekleri döküm parçasının kumdan ayrılmasına ve kumun sonraki proseslere aktarılmasına yardımcı olabilir. Kullanılmış kum içerisinde oluşan topakların parçalanması gereken uygulamalarda ise topak kırıcılar devreye alınabilir.
Kumun proses içerisinde taşınması, elenmesi, depolanması ve tekrar mikserlere gönderilmesi için tesisin kapasitesine uygun sevk ve depolama ekipmanları da kullanılabilir. Böylece kullanılabilir durumdaki geri dönüş kumu tekrar hazırlanarak yeni kalıpların üretiminde değerlendirilebilir.
Tüm bu ekipmanlar bir arada değerlendirildiğinde otomatik yaş kum kalıplama hattı tek bir makineden ziyade, birbirini takip eden proses istasyonlarından oluşan bütünleşik bir üretim sistemi olarak ele alınmalıdır. Atılım Teknik’in kalıplama hattı çözümleri; yaş kum kalıplama presi, kum doldurma, kalıp çevirme, maça yerleştirme, kalıp kapama ve kilitleme gibi farklı operasyonların yanı sıra döküm ve soğuma hatlarının da üretim ihtiyacına göre projelendirilmesine olanak sağlar.
Yaş Kum Kalıplama ile Diğer Kalıplama Yöntemleri Arasındaki Farklar
Dökümhanelerde kullanılacak kalıplama yönteminin seçiminde üretilecek parçanın geometrisi, boyutları, dökülecek metal veya alaşım, üretim adedi, yüzey ve ölçüsel beklentiler ile tesisin üretim altyapısı birlikte değerlendirilir. Bu nedenle yaş kum kalıplama, her uygulama için tek seçenek değildir.
Yaş kum kalıplamanın temel ayırt edici özelliklerinden biri, bentonit ve su içeren kalıp kumunun şekillendirildikten sonra kurutulmadan döküm işleminde kullanılmasıdır. Diğer kum kalıplama yöntemlerinde ise bağlayıcı sistemi, kalıbın hazırlanma biçimi veya döküm öncesinde uygulanan işlemler farklılık gösterebilir.
Yaş Kum Kalıplama ve Reçineli Kum Kalıplama
Yaş kum kalıplama ile reçineli kum kalıplama arasındaki temel farklardan biri kullanılan bağlayıcı sistemidir. Yaş kum kalıplamada bentonit ve su esaslı bir bağlama mekanizması kullanılırken reçineli sistemlerde kum tanelerinin bağlanması için uygun reçine ve sertleştirici sistemlerinden yararlanılır.
Bu farklılık, kalıbın hazırlanmasından kumun geri kazanımına kadar üretim prosesinin birçok aşamasını etkiler. Yaş kum sistemleri özellikle mekanize ve otomatik seri üretim hatlarına entegre edilebilirken reçineli kalıplama sistemleri farklı parça, kalıp ve üretim gereksinimleri doğrultusunda tercih edilebilir.
İki yöntemin genel farkları şu şekilde özetlenebilir:
| Kriter | Yaş Kum Kalıplama | Reçineli Kum Kalıplama |
|---|---|---|
| Temel bağlayıcı | Bentonit ve su | Reçine esaslı bağlayıcı sistem |
| Kalıbın durumu | Nemli halde döküme alınır | Kullanılan reçine sistemine göre sertleştirilir |
| Kurutma | Genellikle ayrı bir kurutma işlemi uygulanmaz | Sistem kimyasına göre farklı sertleşme mekanizmaları bulunabilir |
| Otomasyona uygunluk | Seri üretim hatlarına yüksek ölçüde uyarlanabilir | Prosese ve uygulamaya göre mekanize edilebilir |
| Kum hazırlama | Nem, bentonit ve katkı kontrolü önemlidir | Reçine ve sertleştirici dozajı önemlidir |
| Kum geri kazanımı | Kullanılmış kum uygun işlemlerle tekrar çevrime alınabilir | Reçine sistemine uygun rejenerasyon işlemleri gerekebilir |
Burada hangi yöntemin “daha iyi” olduğundan ziyade hangi yöntemin belirli bir döküm prosesi için daha uygun olduğu değerlendirilmelidir. Üretim miktarı, parça büyüklüğü, kalite beklentileri ve mevcut dökümhane altyapısı seçim üzerinde etkili olabilir.
Atılım Teknik’in dökümhane çözümleri yalnızca bentonitli sistemlerle sınırlı değildir. Farklı proses ihtiyaçları için dökümhane sistemleri kapsamında tesisin üretim yapısına uygun ekipman ve hat çözümleri değerlendirilebilir.
Yaş Kum ve Kuru Kum Kalıplama
Yaş kum ile kuru kum kalıplama arasındaki temel fark, kalıbın döküm öncesindeki durumudur. Yaş kum kalıplamada hazırlanan kalıp nemini korurken döküm işlemine alınır. Kuru kum kalıplamada ise kalıp, dökümden önce kurutma işlemine tabi tutulur.
Kurutma işlemi kalıptaki nem miktarını azaltırken üretim prosesine ek bir aşama ve buna bağlı zaman ile enerji ihtiyacı ekleyebilir. Yaş kum kalıplamada bu ayrı kurutma aşamasının bulunmaması, yöntemin tekrarlı üretim çevrimlerine ve otomatik hatlara uyarlanmasını kolaylaştıran özelliklerden biridir.
Bununla birlikte yöntem seçimi yalnızca üretim hızına göre yapılmamalıdır. Parçanın boyutları, döküm sıcaklığı, metal türü, kalıptan beklenen özellikler ve dökümhanenin mevcut ekipman altyapısı da dikkate alınmalıdır.
Sonuç olarak yaş kum, kuru kum ve reçineli kum kalıplama yöntemleri farklı proses ihtiyaçlarına cevap verir. Özellikle yüksek adetli ve tekrarlanabilir üretimin hedeflendiği uygulamalarda yaş kum prosesinin otomatik sistemlerle bütünleştirilebilmesi önemli hale gelir. Bu noktada kalıplama yönteminden çok, tüm üretim çevriminin nasıl tasarlandığı belirleyici olmaya başlar.
Otomatik Yaş Kum Kalıplama Hatlarının Dökümhanelerdeki Rolü
Üretim kapasitesi arttıkça yaş kum kalıplama prosesindeki işlemlerin yalnızca tek tek makineler üzerinden değil, birbirine bağlı bir üretim hattı olarak değerlendirilmesi gerekir. Otomatik yaş kum kalıplama hatları; kalıp hazırlama, kum doldurma, sıkıştırma, kalıp transferi ve sonraki üretim aşamalarının belirli bir çevrim içerisinde yürütülmesini amaçlar.
Otomasyonun önemli katkılarından biri prosesin tekrarlanabilirliğidir. Manuel işlemlerde operatöre bağlı olarak değişebilecek bazı kalıplama adımlarının makine ve kontrol sistemleri üzerinden gerçekleştirilmesi, üretim çevrimlerinin daha standart biçimde yönetilmesine yardımcı olabilir. Bunun yanında üretim kapasitesinin artırılması hedeflenen tesislerde farklı istasyonların birbirleriyle uyumlu çalışması önem kazanır.
Ancak otomatik yaş kum kalıplama hattı seçimi yalnızca bir kalıplama presinin belirlenmesinden ibaret değildir. Kum hazırlama kapasitesi, derece ölçüleri, hedeflenen kalıp sayısı, maça operasyonları, döküm süreci, soğuma süresi, kalıp bozma ve kum geri dönüş kapasitesi aynı sistem içerisinde değerlendirilmelidir.
Atılım Teknik’in otomatik yaş kum kalıplama hattı çözümleri de bu yaklaşımla, dökümhanenin kapasitesi ve proses gereksinimleri doğrultusunda farklı istasyonların bir arada projelendirilmesine yöneliktir. Yaş kum kalıplama presi, kum doldurma, kalıp çevirme, maça yerleştirme, kapama ve kilitleme istasyonlarının yanı sıra döküm ve soğuma hatları da tesis gereksinimlerine göre sistemin parçası haline getirilebilir.
Bu nedenle yeni bir yaş kum kalıplama hattı planlanırken veya mevcut bir dökümhanede otomasyon seviyesi artırılırken yalnızca makine bazında değil, kumun hazırlanmasından döküm sonrasında tekrar sisteme dönmesine kadar uzanan bütün proses akışı üzerinden mühendislik değerlendirmesi yapılması gerekir.
Yaş Kum Kalıplama Hakkında Sık Sorulan Sorular
Yaş kum kalıplama nedir?
Yaş kum kalıplama, kum, bentonit, su ve uygulamaya bağlı katkı maddelerinden hazırlanan nemli kalıp kumunun model çevresinde sıkıştırılmasıyla kalıp oluşturulan bir döküm yöntemidir. “Yaş” ifadesi, kalıbın döküm öncesinde kurutulmamasını ve kalıp kumunun belirli miktarda nem içermesini ifade eder.
Yaş kum kalıplamada neden bentonit kullanılır?
Bentonit, yaş kalıp kumunda bağlayıcı görevi üstlenir. Su ile birlikte kum taneleri arasında bağ oluşmasına yardımcı olarak sıkıştırılmış kalıbın şeklini ve dayanımını korumasını destekler. Bentonit ve nem seviyesinin proses ihtiyaçlarına uygun şekilde kontrol edilmesi, kalıp özelliklerinin sürekliliği açısından önemlidir.
Yaş kalıp kumunun içinde neler bulunur?
Yaş kalıp kumu temel olarak kum, bentonit ve sudan oluşur. Döküm uygulamasına ve istenen kalıp özelliklerine göre karışıma karbonlu veya farklı yardımcı katkı maddeleri de eklenebilir. Kum karışımının bileşimi, dökülecek metal ve tesisin proses şartlarına göre belirlenmelidir.
Yaş kum kalıplamanın avantajları nelerdir?
Yaş kum kalıplamanın başlıca avantajları; kalıbın ayrı bir kurutma aşaması olmadan kullanılabilmesi, seri üretime ve otomasyona uyarlanabilmesi ve uygun durumdaki kullanılmış kumun hazırlanarak tekrar üretim çevrimine dahil edilebilmesidir. Yöntem ayrıca farklı metal ve alaşımların dökümünde kullanılabilir.
Yaş kum kalıplama hangi metallere uygulanabilir?
Yaş kum kalıplama hem demir esaslı hem de çeşitli demir dışı metal ve alaşımların dökümünde kullanılabilir. Ancak yöntemin belirli bir parça için uygunluğu; döküm sıcaklığı, parça geometrisi, kalıp özellikleri, üretim miktarı ve kalite gereksinimleri birlikte değerlendirilerek belirlenmelidir.
Yaş kum ve kuru kum kalıplama arasındaki fark nedir?
Temel fark kalıbın döküm öncesindeki durumudur. Yaş kum kalıplamada kalıp kurutulmadan, içerdiği belirli nem seviyesiyle döküme alınır. Kuru kum kalıplamada ise hazırlanan kalıp dökümden önce kurutulur. Bu farklılık üretim süresini, proses akışını ve gerekli ekipmanları etkileyebilir.
Yaş kum kalıplamada gaz geçirgenliği neden önemlidir?
Erimiş metal nemli kalıpla temas ettiğinde su buharı ve proses koşullarına bağlı gazlar oluşabilir. Gaz geçirgenliği, bu gazların kalıp yapısından uzaklaşabilmesi açısından önemlidir. Geçirgenlik; kum tane özellikleri, nem, bağlayıcı miktarı ve kalıbın sıkıştırılma derecesi gibi faktörlerden etkilenebilir.
Otomatik yaş kum kalıplama hattı nasıl çalışır?
Otomatik yaş kum kalıplama hattında kum hazırlama ve kalıplama işlemleri, tesis tasarımına göre kum doldurma, sıkıştırma, kalıp çevirme, maça yerleştirme, kapama, kilitleme, döküm ve soğutma gibi birbirini takip eden istasyonlarla yürütülebilir. Döküm sonrasında kalıp bozularak uygun durumdaki kum tekrar hazırlama sistemine yönlendirilebilir.
Atılım Teknik’in otomatik yaş kum kalıplama hattı çözümleri, dökümhanenin üretim kapasitesi, kalıp ölçüleri ve proses gereksinimleri doğrultusunda farklı istasyonların birbiriyle bütünleşik şekilde projelendirilmesine yönelik olarak geliştirilmektedir.
Yaş kum kalıplama, kum, bentonit, su ve gerekli katkı maddelerinden hazırlanan kalıp kumunun sıkıştırılması esasına dayanan ve döküm sektöründe farklı üretim ihtiyaçlarına uygulanabilen bir kalıplama yöntemidir. Kalıp kumunun hazırlanmasından metalin dökülmesine; soğutma, kalıp bozma ve kumun yeniden sisteme kazandırılmasına kadar uzanan süreç, birbirini doğrudan etkileyen birçok aşamadan oluşur.
Başarılı bir yaş kum kalıplama prosesi için yalnızca uygun kum karışımının hazırlanması yeterli değildir. Nem ve karışım homojenliği, sıkıştırma, kalıp dayanımı, gaz geçirgenliği ve proses ekipmanlarının birbiriyle uyumu birlikte değerlendirilmelidir. Özellikle seri üretimde bu değişkenlerin kontrollü ve tekrarlanabilir biçimde yönetilmesi daha önemli hale gelir.
Üretim kapasitesinin yükseldiği dökümhanelerde kum hazırlama, kalıplama, kalıp transferi, döküm, soğutma, kalıp bozma ve kum geri dönüş süreçlerinin bütünleşik bir sistem olarak planlanması mümkündür. Atılım Teknik; dökümhane sistemleri kapsamında kalıplama preslerinden kum hazırlama ve geri dönüş ekipmanlarına, otomatik yaş kum kalıplama hatlarına kadar farklı proses ihtiyaçlarına yönelik mühendislik çözümleri sunmaktadır.
Yaş kum kalıplama hattı kurulması, mevcut bir hattın otomasyon seviyesinin geliştirilmesi veya dökümhane prosesine uygun ekipmanların belirlenmesi aşamasında; kalıp ölçüleri, üretim kapasitesi, parça özellikleri ve tesisin mevcut proses akışının birlikte değerlendirilmesi doğru sistem tasarımının temelini oluşturur.