

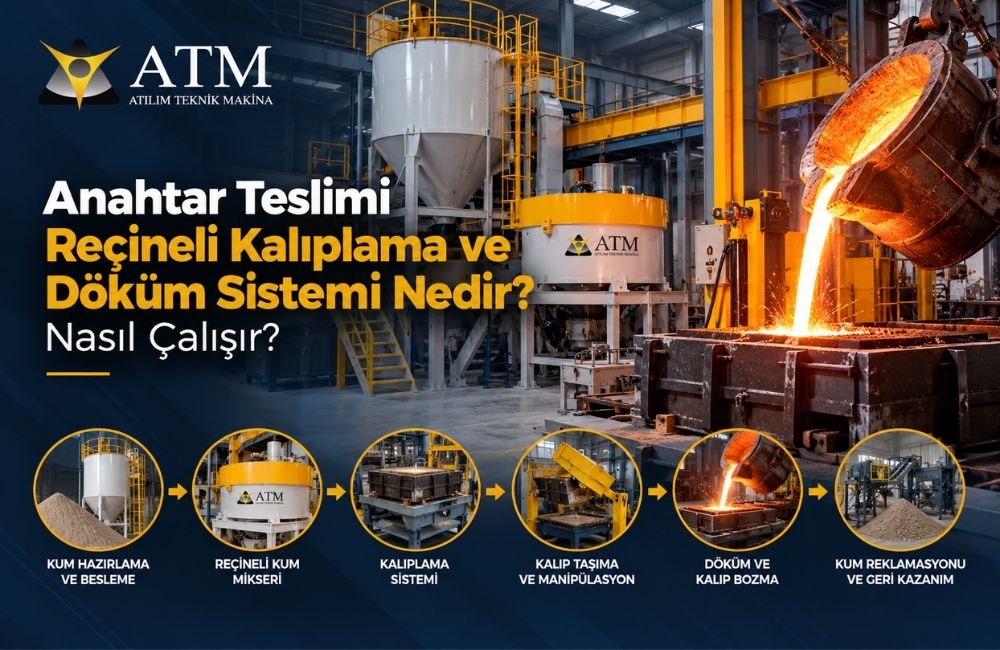

Dökümhanelerde üretim kalitesi ve proses sürekliliği, yalnızca kullanılan makinelerin performansına değil, tüm ekipmanların birbiriyle uyumlu çalışmasına da bağlıdır. Anahtar Teslimi Reçineli Kalıplama ve Döküm Sistemi, kumun hazırlanmasından kalıplama ve döküm süreçlerine, kalıp bozma işlemlerinden kullanılmış kumun geri kazanılmasına kadar farklı üretim aşamalarının bütüncül bir sistem içerisinde planlanmasını sağlar.
Reçineli kalıplama sistemlerinde kum mikserleri, kum siloları, kalıp hazırlama ve taşıma ekipmanları, döküm ve bozma sistemleri ile mekanik kum reklamasyon üniteleri üretim prosesinin farklı noktalarında görev alır. Bu ekipmanların kapasite, tesis yerleşimi ve üretilecek parçaların özelliklerine göre doğru şekilde projelendirilmesi, sistemin verimli ve düzenli çalışması açısından önem taşır.
Anahtar Teslimi Reçineli Kalıplama ve Döküm Sistemi planlanırken üretim kapasitesi, parça boyutları, kalıp özellikleri, kum ihtiyacı, malzeme akışı, otomasyon seviyesi ve kum reklamasyon gereksinimi birlikte değerlendirilmelidir. Bu nedenle sistem seçimi yalnızca tek bir makinenin teknik özelliklerine göre değil, dökümhanedeki üretim prosesinin tamamı dikkate alınarak yapılmalıdır.
Bu yazıda reçineli kalıplama ve döküm sistemlerinin nasıl çalıştığını, hangi ekipmanlardan oluştuğunu, kum hazırlama ve reklamasyon süreçlerini, sistem seçiminde dikkat edilmesi gereken kriterleri ve anahtar teslim çözümlerin dökümhanelere sağladığı avantajları detaylı olarak ele alacağız.
Anahtar Teslim Bir Kalıplama Sistemi Hangi Ekipmanlardan Oluşur?
Reçineli kalıplama hattı, kumun hazırlanmasından döküm sonrasında geri kazanılmasına kadar birbirini tamamlayan farklı makine ve ekipmanlardan oluşur. Kullanılacak ekipmanların türü ve kapasitesi; üretilecek parçaların özelliklerine, hedef üretim miktarına, kalıp ölçülerine ve tesisin mevcut yerleşimine göre belirlenir.
Bu nedenle Anahtar Teslimi Reçineli Kalıplama ve Döküm Sistemi tasarlanırken her makineyi bağımsız olarak değerlendirmek yerine tüm üretim akışını dikkate almak gerekir. Dökümhane sistemleri içerisinde yer alan kum hazırlama, kalıplama, taşıma, döküm sonrası bozma ve kum geri kazanım ekipmanlarının birbiriyle uyumlu çalışması sistem tasarımının temel unsurlarından biridir.
Reçineli Kum Mikserleri
Reçineli kum mikserleri, kalıplama kumunun reçine ve sertleştirici ile karıştırılarak kalıp hazırlama noktasına aktarılmasında görev alır. Mikser seçilirken yalnızca makinenin kapasitesi değil, üretilecek kalıpların büyüklüğü, çalışma alanı, erişim mesafesi ve üretim temposu da dikkate alınmalıdır.
Projenin gereksinimlerine göre farklı mikser konfigürasyonları kullanılabilir. Özellikle tek kollu kum mikserleri ve çift kollu kum mikserleri, çalışma alanı ve kalıplama prosesinin ihtiyaçlarına göre değerlendirilebilecek çözümler arasındadır.
Mikser kapasitesinin hattın diğer bölümleriyle uyumlu seçilmesi önemlidir. Kalıplama hattının ihtiyacından düşük kapasite üretim akışını sınırlandırabilirken, ihtiyacın üzerinde yapılan bir seçim de yatırımın gereğinden büyük boyutlandırılmasına yol açabilir.
Kum Siloları ve Besleme Sistemleri
Kumun doğru noktada depolanması ve ihtiyaç duyulduğunda mikser sistemine düzenli şekilde aktarılması, reçineli kalıplama prosesinin sürekliliği açısından önem taşır. Bu amaçla kullanılan kum siloları, üretim hattının ihtiyacına göre kumun depolanmasına ve besleme sistemine aktarılmasına yardımcı olur.
Silo kapasitesi belirlenirken saatlik kum tüketimi, üretim programı, mikser kapasitesi ve geri kazanılmış kumun sisteme dahil edilme şekli birlikte değerlendirilmelidir. Yeni kum ile reklamasyon prosesinden dönen kumun yönetimi de tesisin kum çevriminin önemli bir parçasıdır.
Kalıplama Hattı ve Vibrasyon Sistemleri
Mikserde hazırlanan kumun kalıp içerisinde uygun şekilde yerleşmesi kalıplama prosesinin temel aşamalarından biridir. Tesisin üretim yapısına bağlı olarak kalıp hazırlama sürecinde vibrasyonlu sıkıştırma tablası gibi yardımcı ekipmanlardan yararlanılabilir.
Vibrasyon uygulaması, kalıp kumunun model çevresine ve kalıp içerisindeki gerekli bölgelere yerleşmesine yardımcı olur. Kullanılacak sistemin boyutları ve çalışma özellikleri, kalıp ölçüleri ve üretilecek parçaların gereksinimlerine göre projelendirilmelidir.
Kalıplama istasyonunun hattın diğer bölümleriyle ilişkisi de önemlidir. Mikserin erişim alanından kalıbın sonraki istasyona aktarılmasına kadar olan hareketlerin tesis yerleşimi içerisinde birlikte değerlendirilmesi gerekir.
Kalıp Taşıma, Çevirme ve Manipülasyon Ekipmanları
Kalıbın hazırlanmasıyla üretim süreci tamamlanmaz. Hazırlanan kalıpların sonraki işlem noktalarına güvenli ve düzenli biçimde aktarılması gerekir. Bu aşamada tesisin tasarımına göre taşıma hatları ve farklı manipülasyon ekipmanları kullanılabilir.
Rollover sistemleri, kalıplama prosesindeki çevirme ve model ayırma gibi operasyonların ihtiyaçlarına göre değerlendirilebilir. Manipülatörler ise kalıp veya ilgili parçaların üretim akışı içerisindeki hareketlerinin gerçekleştirilmesine yardımcı olan ekipmanlar arasında yer alır.
Taşıma sisteminin tasarımında kalıp boyutları ve ağırlıkları kadar üretim sırası, operatör çalışma alanları ve tesis içerisindeki mevcut fiziksel alan da dikkate alınmalıdır.
Döküm ve Kalıp Bozma Sistemleri
Hazırlanan kalıp döküm noktasına ulaştığında metal döküm işlemi gerçekleştirilir. Döküm sonrasında parçanın proses gereksinimlerine uygun süre boyunca soğuması beklenir ve ardından kalıbın bozularak döküm parçasından ayrılması aşamasına geçilir.
Döküm ve bozma sistemleri, döküm sonrasında kalıp kumunun parçadan ayrılması ve kullanılmış kumun sonraki proseslere aktarılması açısından üretim zincirinin önemli bir bölümünü oluşturur.
Kalıp bozma kapasitesinin de hattın genel üretim kapasitesiyle uyumlu olması gerekir. Böylece kalıplama, döküm ve bozma aşamalarından birinin diğer proseslerde gereksiz bir darboğaz oluşturmasının önüne geçilmesi hedeflenir.
Mekanik Kum Reklamasyon Sistemi
Kalıp bozma işleminden çıkan kullanılmış kum, uygun proses koşullarında yeniden değerlendirilebilmesi amacıyla reklamasyon sistemine yönlendirilebilir. Mekanik kum reklamasyon sistemleri, kullanılmış kumun yeniden üretim çevrimine hazırlanmasında görev alan önemli dökümhane ekipmanları arasındadır.
Reklamasyon prosesi yalnızca tek bir makineden oluşmayabilir. Projenin kapsamına göre kumun ayrıştırılması, mekanik olarak işlenmesi, taşınması, soğutulması, sınıflandırılması ve depolanması gibi birbirini takip eden aşamalar bulunabilir.
Bu noktada Anahtar Teslimi Reçineli Kalıplama ve Döküm Sistemi yaklaşımının önemi ortaya çıkar. Kalıplama için ihtiyaç duyulan kum miktarı ile döküm sonrasında reklamasyon sistemine dönecek kum miktarı birlikte değerlendirildiğinde, kum çevriminin tesisin genel kapasitesine uygun şekilde projelendirilmesi mümkün olur.
Reçineli Kalıplama Süreci Nasıl Çalışır?
Reçineli kalıplama süreci; kumun hazırlanmasıyla başlayan, kalıp oluşturma, döküm, soğuma, kalıp bozma ve uygun koşullarda kumun geri kazanılmasıyla devam eden birbirine bağlı aşamalardan oluşur. Bu süreçte kullanılan ekipmanların kapasite ve çalışma düzeninin birbiriyle uyumlu olması, üretim akışının planlanması açısından önemlidir.
Bir Anahtar Teslimi Reçineli Kalıplama ve Döküm Sistemi tasarlanırken bu aşamalar ayrı operasyonlar olarak değil, aynı üretim zincirinin parçaları olarak değerlendirilir. Böylece kumun tesise girişinden kullanılmış kumun yeniden prosese kazandırılmasına kadar malzeme akışı bütünsel olarak planlanabilir.
1. Kumun Hazırlanması ve Karıştırılması
Prosesin ilk aşamalarından biri, kalıplamada kullanılacak kumun hazırlanmasıdır. Yeni kum ve proses koşullarına uygun şekilde geri kazanılmış kum, sistem tasarımına göre kum silolarında depolanabilir ve buradan kontrollü biçimde karıştırma ünitesine aktarılabilir.
Kum, reçine ve sertleştirici bileşenler kum mikserinde proses gereksinimlerine uygun şekilde bir araya getirilir. Bu aşamada homojen bir karışım elde edilmesi ve hazırlanan kumun çalışma süresi içerisinde kalıplama noktasına ulaştırılması önem taşır.
Mikserin kapasitesi de üretim hedefleriyle birlikte değerlendirilmelidir. Saatlik kum ihtiyacı, kalıp boyutları, üretim programı ve mikserin çalışma alanı gibi kriterler uygun ekipmanın belirlenmesinde dikkate alınır.
2. Kalıbın Hazırlanması ve Sertleşmesi
Mikserde hazırlanan reçineli kum, modelin bulunduğu kalıp içerisine alınarak gerekli kalıp geometrisi oluşturulur. Kumun model çevresine ve kalıp içerisindeki detaylara yerleşmesine yardımcı olmak amacıyla sistem tasarımına bağlı olarak vibrasyonlu sıkıştırma tablası gibi ekipmanlardan yararlanılabilir.
Kalıp doldurma işleminin ardından bağlayıcı sistemin reaksiyonu devam eder ve kum zaman içerisinde gerekli dayanımı kazanır. Sertleşme süresi kullanılan bağlayıcı sisteme, ortam ve proses koşullarına göre değişebileceğinden üretim planlamasında bu aşamanın dikkate alınması gerekir.
Kalıp yeterli dayanımı kazandıktan sonra model ayırma ve sonraki hazırlık işlemlerine geçilebilir.
3. Kalıbın Taşınması ve Döküme Hazırlanması
Hazırlanan kalıpların üretim hattındaki farklı istasyonlara aktarılması gerekir. Kalıbın boyutu, ağırlığı ve tesisin yerleşimine göre roller hatlar, taşıma ekipmanları, rollover veya manipülatör gibi çözümler proses içerisinde kullanılabilir.
Bu aşamada amaç yalnızca kalıbı bir noktadan diğerine taşımak değildir. Kalıplama, model ayırma, kalıp hazırlama ve döküm istasyonları arasında düzenli bir üretim akışının kurulması gerekir.
Özellikle büyük veya ağır kalıpların kullanıldığı projelerde taşıma ve manipülasyon ekipmanlarının sistem tasarımına baştan dahil edilmesi önemlidir. Bu nedenle Anahtar Teslimi Reçineli Kalıplama ve Döküm Sistemi projelerinde tesis yerleşimi, makine konumları ve kalıp hareketleri birlikte değerlendirilir.
4. Metalin Kalıba Dökülmesi ve Soğuma
Kalıp gerekli hazırlık işlemlerinden geçtikten sonra döküm aşamasına alınır. Uygun döküm koşulları sağlandığında sıvı metal kalıp boşluğuna aktarılır ve parçanın şekillenmesi sağlanır.
Dökümün ardından metalin katılaşması ve parçanın proses için gerekli koşullara ulaşması beklenir. Soğuma süresi; dökülen metalin özellikleri, parça geometrisi, parça kesitleri ve üretim koşulları gibi farklı faktörlerden etkilenebilir.
Bu aşamanın üretim hattının genel akışıyla birlikte planlanması gerekir. Kalıpların döküm ve soğuma sürecinde üretim alanında nasıl hareket edeceği veya hangi noktada bekletileceği, tesis yerleşiminin önemli unsurlarından biridir.
5. Kalıp Bozma İşlemi
Döküm parçası uygun koşullara ulaştıktan sonra kalıbın bozularak parçanın kalıp kumundan ayrılması gerekir. Bu işlem için kullanılan döküm ve bozma sistemleri, hem döküm parçasının sonraki üretim aşamalarına hazırlanmasında hem de kullanılmış kumun reklamasyon hattına yönlendirilmesinde görev alır.
Kalıp bozma aşamasının kapasitesi, kalıplama ve döküm kapasitesiyle uyumlu olmalıdır. Sistemin bir bölümünün diğer aşamalardan önemli ölçüde daha düşük kapasitede olması, üretim akışında beklemelere veya birikmelere neden olabilir.
Bu nedenle kalıp bozma ekipmanı seçilirken kalıp ölçüleri, parça özellikleri, saatlik üretim miktarı ve reklamasyon sistemine aktarılacak kum miktarı birlikte değerlendirilmelidir.
6. Kullanılmış Kumun Geri Kazanılması
Kalıp bozma işleminden sonra ortaya çıkan kullanılmış kum, tesisin proses koşullarına ve kum özelliklerine bağlı olarak yeniden kullanım amacıyla reklamasyon hattına aktarılabilir.
Mekanik kum reklamasyon sistemleri, kullanılmış kumun yeniden kalıplama prosesinde değerlendirilebilmesi için gerekli işlemlerin uygulanmasına yardımcı olur. Sistem konfigürasyonuna bağlı olarak kumun ayrıştırılması, mekanik işleme tabi tutulması, soğutulması, sınıflandırılması, taşınması ve yeniden depolanması gibi aşamalar uygulanabilir.
Geri kazanım işlemlerinden geçen kum, proses gereksinimleri doğrultusunda yeni kumla birlikte veya belirlenen oranlarda yeniden kum çevrimine dahil edilebilir. Ancak geri kazanılan kumun hangi oranda tekrar kullanılabileceği sabit bir değer olarak değerlendirilmemeli; kullanılan bağlayıcı sistemi, kum özellikleri ve döküm prosesinin gereksinimleri dikkate alınmalıdır.
Sonuç olarak Anahtar Teslimi Reçineli Kalıplama ve Döküm Sistemi, yalnızca kalıbın hazırlanmasını sağlayan makinelerden oluşmaz. Kum hazırlama, kalıplama, kalıp taşıma, döküm, bozma ve reklamasyon süreçlerinin birbirini tamamlayacak şekilde planlanması, sistemin bütünlüğünü oluşturur.
Kum Reklamasyon Sistemi Nasıl Çalışır ve Neden Önemlidir?
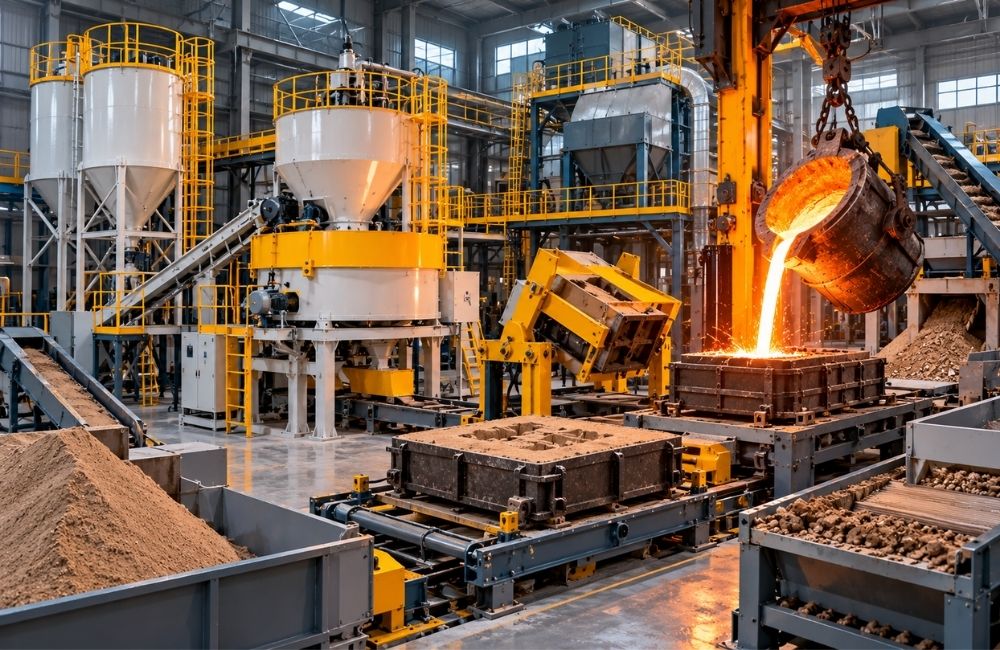
Reçineli kalıplama prosesinde döküm tamamlandıktan ve kalıp bozulduktan sonra önemli miktarda kullanılmış kalıp kumu ortaya çıkar. Bu kumun özellikleri ve proses koşulları uygun olduğunda yeniden değerlendirilmesi için reklamasyon işlemi uygulanabilir. Kum reklamasyon sistemleri, kullanılmış kumun belirli işlemlerden geçirilerek tekrar üretim çevrimine hazırlanmasını sağlayan ekipman ve proseslerin bütünüdür.
Bir Anahtar Teslimi Reçineli Kalıplama ve Döküm Sistemi projelendirilirken reklamasyon hattının kalıplama ve döküm proseslerinden bağımsız düşünülmemesi gerekir. Kalıplamada ihtiyaç duyulan kum miktarı, döküm sonrasında ortaya çıkan kullanılmış kum, reklamasyon kapasitesi ve yeniden kullanıma gönderilecek kumun özellikleri aynı malzeme döngüsünün parçalarıdır.
Doğru projelendirilmiş bir reklamasyon sistemi, kullanılabilir durumdaki kumun tekrar proses içerisinde değerlendirilmesine olanak tanır. Bununla birlikte her kumun veya prosesin aynı reklamasyon koşullarına sahip olmadığı unutulmamalıdır. Kullanılan reçine sistemi, kumun özellikleri, dökülen malzeme ve üretim koşulları sistem tasarımında dikkate alınmalıdır.
Mekanik Kum Reklamasyonu Nasıl Yapılır?
Mekanik reklamasyon, kullanılmış kalıp kumunun fiziksel ve mekanik işlemler yardımıyla yeniden kullanıma hazırlanmasına dayanır. Kalıp bozma işleminden gelen kum öncelikle sistemin tasarımına uygun ekipmanlara yönlendirilir. Kum içerisindeki topakların parçalanması ve istenmeyen parçaların ayrılması, sonraki reklamasyon aşamalarının daha kontrollü yürütülmesine yardımcı olur.
Ardından kum mekanik kum reklamasyon sistemi içerisinde işlenir. Mekanik işlemin temel amacı, kullanılmış kum tanelerinin yüzeyinde kalan bağlayıcı kalıntılarının azaltılmasına ve kumun yeniden kullanım için hazırlanmasına yardımcı olmaktır.
Projenin ihtiyaçlarına göre reklamasyon hattı yalnızca mekanik işlem ünitesinden oluşmaz. Sisteme kum taşıma ekipmanları, eleme üniteleri, soğutma ve sınıflandırma ekipmanları, kum siloları, pnömatik taşıma sistemleri ve toz toplama çözümleri de dahil edilebilir.
Bu ekipmanların kapasitesinin birbirine uygun seçilmesi önemlidir. Örneğin kalıp bozma bölümünden gelen kum miktarı reklamasyon hattının işleyebileceği kapasitenin üzerinde olduğunda prosesin belirli noktalarında malzeme birikmesi meydana gelebilir. Bu nedenle reklamasyon kapasitesi, tesisin genel üretim hedefi dikkate alınarak belirlenmelidir.
Geri Kazanılan Kum Prosese Nasıl Döndürülür?
Reklamasyon işlemlerinden geçirilen kum, gerekli proses kontrollerinin ardından yeniden kum hazırlama sistemine yönlendirilebilir. Sistem tasarımına bağlı olarak kum önce soğutma ve sınıflandırma aşamalarından geçirilebilir, daha sonra depolama silolarına veya ilgili besleme noktalarına taşınabilir.
Geri kazanılmış kumun sıcaklığı ve proses için gerekli diğer özellikleri, yeniden kalıplamada kullanılmadan önce dikkate alınması gereken unsurlar arasındadır. Bu nedenle reklamasyon hattı ile reçineli kum mikserleri arasındaki bağlantının yalnızca fiziksel taşıma açısından değil, proses gereksinimleri açısından da değerlendirilmesi gerekir.
Yeni kum ile geri kazanılmış kumun üretim çevrimi içerisindeki yönetimi, işletmenin kullandığı reçine sistemi ve teknik üretim kriterlerine göre belirlenir. Sabit bir geri kullanım oranını her dökümhane için doğru kabul etmek yerine, proses verilerinin ve kum özelliklerinin esas alınması daha doğru bir yaklaşımdır.
Anahtar Teslimi Reçineli Kalıplama ve Döküm Sistemi içerisinde reklamasyon prosesinin doğru konumlandırılması; kalıp bozma bölümünden çıkan kumun taşınması, işlenmesi, depolanması ve tekrar kalıplama bölümüne ulaştırılmasını aynı sistem içerisinde değerlendirmeyi mümkün kılar. Böylece kumun dökümhane içerisindeki hareketi baştan sona planlanabilir.
Reçineli Kalıplama Sisteminin Avantajları Nelerdir?
Reçineli kalıplama sistemlerinin sağladığı avantajlar; üretilen parçaya, kullanılan bağlayıcı sistemine, tesis kapasitesine ve üretim yöntemine göre değişebilir. Bu nedenle avantajları değerlendirirken yalnızca tek bir makinenin performansına değil, kalıplama prosesinin tamamına bakmak gerekir.
Özellikle farklı parça geometrilerinin üretildiği dökümhanelerde sistemin projeye göre yapılandırılabilmesi önemli bir avantajdır. Mikserden kalıp taşıma ekipmanlarına ve reklamasyon hattına kadar farklı üniteler, tesisin gerçek üretim gereksinimleri doğrultusunda planlanabilir.
Farklı Parça Boyutlarına ve Üretim İhtiyaçlarına Uyum
Dökümhanelerde üretilen parçaların boyutları, ağırlıkları ve geometrileri önemli ölçüde farklılık gösterebilir. Reçineli kalıplama hattının tasarımında bu değişkenler dikkate alınarak kalıp ölçüleri, mikser kapasitesi, çalışma alanı ve taşıma ekipmanları belirlenebilir.
Bu esneklik özellikle farklı ürün gruplarının aynı tesiste üretildiği işletmeler açısından önem taşır. Ancak sistemin her üretim senaryosuna otomatik olarak uygun olduğu varsayılmamalıdır. Parça özellikleri ve hedef kapasite proje aşamasında teknik olarak değerlendirilmelidir.
Kalıplama Sürecinde Kontrol ve Üretim Esnekliği
Reçineli kalıplama prosesinde kum hazırlama, karıştırma ve kalıp oluşturma aşamalarının üretim gereksinimlerine göre planlanabilmesi, işletmeye proses üzerinde daha kontrollü bir yapı kurma imkânı sağlar.
Anahtar Teslimi Reçineli Kalıplama ve Döküm Sistemi tasarımında mikser, kalıplama alanı, taşıma hattı, döküm ve bozma bölümü ile reklamasyon sistemi aynı üretim hedefi doğrultusunda ele alınabilir. Böylece birbirinden bağımsız makineler yerine proses akışına göre yapılandırılmış bir dökümhane sistemi oluşturulması hedeflenir.
Kumun Geri Kazanılabilmesi
Reçineli kalıplama prosesinin önemli noktalarından biri, kullanılmış kumun uygun koşullarda reklamasyon işlemine alınabilmesidir. Kalıp bozma sonrasında elde edilen kumun yeniden kullanılabilecek bölümünün değerlendirilmesi, kum yönetiminin daha kontrollü yürütülmesine yardımcı olur.
Bunun için mekanik kum reklamasyon sistemleri ile kalıplama hattının birbiriyle uyumlu şekilde projelendirilmesi gerekir. Reklamasyon kapasitesi, kumun taşınma yöntemi, soğutma gereksinimi, depolama kapasitesi ve tekrar mikserlere beslenme şekli sistemin genel tasarımının parçalarıdır.
Dolayısıyla kumun geri kazanılması yalnızca reklamasyon makinesinin yaptığı tek bir işlem olarak değil, kalıp bozma noktasından başlayıp kumun tekrar üretime verilmesine kadar devam eden bütünleşik bir proses olarak değerlendirilmelidir.
Reçineli Kalıplama Sistemi Seçerken Nelere Dikkat Edilmelidir?
Reçineli kalıplama sistemi seçimi yapılırken yalnızca makine özelliklerine veya tek bir kapasite değerine odaklanmak yeterli değildir. Üretilecek döküm parçalarının özellikleri, hedef kapasite, kum ihtiyacı, tesis yerleşimi ve üretim akışı birlikte değerlendirilmelidir. Böylece sistemin farklı bölümleri aynı üretim hedefi doğrultusunda planlanabilir.
Özellikle Anahtar Teslimi Reçineli Kalıplama ve Döküm Sistemi yatırımlarında başlangıç aşamasında doğru teknik verilerin belirlenmesi önemlidir. Çünkü mikserden kalıp taşıma sistemlerine, döküm ve bozma ekipmanlarından reklamasyon hattına kadar yapılacak seçimler birbirini doğrudan etkileyebilir.
Dökülecek Parçanın Boyutu ve Ağırlığı
Sistem tasarımında değerlendirilmesi gereken ilk konulardan biri üretilecek parçaların özellikleridir. Minimum ve maksimum parça ölçüleri, ağırlık aralığı ve parça geometrileri kalıp boyutlarının belirlenmesinde önemli girdiler sağlar.
Kalıp boyutları ise mikserin çalışma alanından taşıma sistemlerine kadar birçok ekipmanın seçimini etkileyebilir. Büyük ve ağır kalıpların hareket ettirilmesi için ihtiyaç duyulan ekipmanlarla daha küçük kalıpların kullanıldığı bir üretim hattının gereksinimleri aynı olmayabilir.
Bu nedenle yatırım planlanırken yalnızca mevcut ürünler değil, işletmenin gelecekte üretmeyi planladığı parça grupları da mümkün olduğunca dikkate alınmalıdır.
Hedef Üretim Kapasitesi
Üretim kapasitesi, sistemin boyutlandırılmasındaki temel kriterlerden biridir. Saatlik, vardiyalık veya yıllık üretim hedefleri belirlenerek kalıplama prosesindeki farklı ekipmanların ihtiyaç duyduğu kapasite hesaplanmalıdır.
Burada önemli olan, tek bir makinenin yüksek kapasiteye sahip olması değil, hattın farklı aşamalarının birbirini desteklemesidir. Kum hazırlama kapasitesi yüksekken kalıp bozma veya kum geri kazanım kapasitesinin yetersiz kalması üretim akışında darboğaz oluşturabilir.
Bu nedenle Anahtar Teslimi Reçineli Kalıplama ve Döküm Sistemi kapasitesi belirlenirken kum hazırlamadan reklamasyona kadar tüm proses zincirinin birlikte değerlendirilmesi gerekir.
Mikser Kapasitesi ve Kum İhtiyacı
Kum mikserleri, reçineli kalıplama prosesinin merkezindeki ekipmanlardan biridir. Uygun mikser kapasitesinin belirlenebilmesi için kalıp başına ihtiyaç duyulan kum miktarı, üretim sıklığı, kalıp ölçüleri ve günlük üretim planı gibi veriler dikkate alınmalıdır.
Bunun yanında mikserin erişim alanı ve çalışma şekli de önemlidir. Projenin yerleşimine ve kalıplama düzenine göre tek kollu kum mikserleri veya çift kollu kum mikserleri gibi farklı çözümler değerlendirilebilir.
Amaç yalnızca yüksek kapasiteli bir mikser seçmek değil, üretim hattının gerçek ihtiyacını karşılayan ve diğer ekipmanlarla uyumlu çalışan bir çözüm oluşturmaktır.
Tesis Yerleşimi ve Malzeme Akışı
Yeni kurulacak veya modernize edilecek bir dökümhane sistemi için makine yerleşimi projenin önemli aşamalarından biridir. Bina ölçüleri, kolon konumları, kullanılabilir yükseklik, mevcut makineler, operatör çalışma alanları ve tesis içi lojistik yollar dikkate alınmalıdır.
Kumun silodan miksere, hazırlanan kalıbın döküm alanına ve kullanılmış kumun reklamasyon sistemine nasıl ulaşacağı önceden planlanmalıdır. Gereksiz taşıma hareketlerini azaltan ve proses sırasını destekleyen bir yerleşim, üretim organizasyonunun daha düzenli yürütülmesine katkı sağlar.
Mevcut bir dökümhanenin modernizasyonunda ise yeni ekipmanların mevcut altyapıya nasıl entegre edileceği ayrıca değerlendirilmelidir.
Otomasyon Seviyesi
Otomasyon seviyesi her tesis için aynı olmak zorunda değildir. İşletmenin üretim kapasitesi, ürün çeşitliliği, mevcut altyapısı ve proses ihtiyaçları doğrultusunda uygun kontrol ve otomasyon yapısı belirlenmelidir.
Otomasyon; ekipmanlar arasındaki çalışma sırasının yönetilmesi, proses bilgilerinin takip edilmesi ve üretim akışının kontrol edilmesi gibi farklı görevlerde kullanılabilir. Ancak daha fazla otomasyonun her durumda daha doğru çözüm olduğu varsayılmamalıdır.
Anahtar Teslimi Reçineli Kalıplama ve Döküm Sistemi projelerinde amaç, işletmenin gerçek ihtiyaçlarına uygun otomasyon seviyesini belirlemek ve kontrol altyapısını mekanik sistemlerle birlikte değerlendirmektir.
Kum Reklamasyon İhtiyacı
Sistem seçiminde dikkate alınması gereken bir diğer konu, döküm sonrasında ortaya çıkan kullanılmış kumun nasıl yönetileceğidir. Kumun yeniden değerlendirilmesi planlanıyorsa reklamasyon hattının kapasitesi ve proses yapısı daha proje aşamasında belirlenmelidir.
Mekanik kum reklamasyon sistemleri seçilirken kalıp bozma bölümünden gelecek kum miktarı, kumun özellikleri, soğutma ve sınıflandırma gereksinimleri, depolama kapasitesi ve geri kazanılmış kumun yeniden kalıplama hattına nasıl aktarılacağı birlikte ele alınmalıdır.
Böylece reklamasyon ünitesi sonradan eklenen bağımsız bir ekipman yerine, kalıplama ve döküm prosesinin tamamlayıcı bir parçası olarak tasarlanabilir.
Anahtar Teslim Sistem Kurulumunun Avantajları Nelerdir?
Bir dökümhane yatırımında kum hazırlama, kalıplama, taşıma, döküm, kalıp bozma ve reklamasyon gibi aşamalar birbirleriyle doğrudan ilişkilidir. Bu nedenle farklı makinelerin yalnızca kendi teknik özelliklerine göre seçilmesi yerine tüm prosesin ortak bir sistem yaklaşımıyla planlanması önem taşır.
Anahtar Teslimi Reçineli Kalıplama ve Döküm Sistemi, ihtiyaç analizinden ekipman seçimine, tesis yerleşiminden sistem entegrasyonuna kadar birbirine bağlı aşamaların aynı proje kapsamında değerlendirilmesine imkân verir.
Ekipmanların Birbiriyle Uyumlu Çalışması
Anahtar teslim yaklaşımın temel avantajlarından biri, sistem içerisindeki ekipmanların aynı üretim senaryosuna göre değerlendirilmesidir. Mikser kapasitesi, kalıplama temposu, kalıp taşıma sistemi, bozma kapasitesi ve reklamasyon hattı arasında uygun bir proses ilişkisi kurulması hedeflenir.
Örneğin kum mikserleri ile kalıplama alanının kapasite açısından uyumlu olması kadar, kalıp bozma sonrasında ortaya çıkan kum miktarının reklamasyon hattı tarafından karşılanabilmesi de önemlidir.
Bu yaklaşım, sistemin tek tek makinelerden oluşan bir ekipman grubu yerine birbirini tamamlayan bir üretim hattı olarak ele alınmasını sağlar.
Projeye Özel Kapasite ve Yerleşim Planlaması
Her dökümhanenin üretim kapasitesi, ürün grubu ve fiziksel yerleşimi farklıdır. Bu nedenle standart bir tesis düzenini her projeye uygulamak yerine mevcut koşullara göre yerleşim geliştirilmesi gerekir.
Anahtar Teslimi Reçineli Kalıplama ve Döküm Sistemi projelendirilirken makine ölçüleri, çalışma alanları, kum ve kalıp hareketleri, operatör erişimi ve bakım alanları gibi unsurlar tesis yerleşimiyle birlikte değerlendirilebilir.
Yeni tesislerde proses akışı başlangıçtan itibaren buna göre oluşturulabilir. Mevcut tesislerde ise yeni makinelerin mevcut dökümhane ekipmanları ve altyapıyla entegrasyonu ön plana çıkar.
Otomasyon ve Sistem Entegrasyonu
Mekanik ekipmanların doğru seçilmesi kadar bu ekipmanların kontrol sistemleri üzerinden koordineli çalışması da önemlidir. Sistemin yapısına göre sensörler, kontrol üniteleri ve otomasyon bileşenleri üretim prosesinin farklı noktalarında kullanılabilir.
Entegrasyon yaklaşımı; kumun hazırlanmasından kalıplama ve taşıma aşamalarına, ardından bozma ve reklamasyon prosesine kadar ekipmanların belirlenen çalışma senaryosuna uygun şekilde yönetilmesine yardımcı olur.
Bu nedenle Anahtar Teslimi Reçineli Kalıplama ve Döküm Sistemi yaklaşım yalnızca makinelerin tedarik edilmesi olarak değerlendirilmemelidir. Mekanik tasarım, tesis yerleşimi, ekipman entegrasyonu ve otomasyonun proje ihtiyaçları doğrultusunda birlikte ele alınması, bütüncül bir dökümhane sistemi oluşturulmasının temelini oluşturur.
Reçineli Kalıplama Sistemleri Hangi Dökümhaneler İçin Uygundur?
Reçineli kalıplama sistemlerinin uygunluğu; dökümhanenin üretim yapısı, parça çeşitliliği, kalıp boyutları, hedef kapasitesi ve kullanılan döküm prosesine göre değerlendirilmelidir. Bu nedenle yalnızca parça ağırlığına veya yıllık üretim miktarına bakarak sistem seçimi yapmak yerine üretim prosesinin tamamını incelemek gerekir.
Özellikle farklı boyut ve geometrilerde parçaların üretildiği tesislerde kalıplama alanının, mikser çalışma mesafesinin ve kalıp taşıma yönteminin üretim ihtiyaçlarına göre planlanması önem kazanır. Büyük kalıpların kullanıldığı projelerde ise kalıbın hazırlanması kadar çevrilmesi, taşınması ve döküm noktasına ulaştırılması için gerekli ekipmanlar da sistem tasarımına dahil edilmelidir.
Anahtar Teslimi Reçineli Kalıplama ve Döküm Sistemi kurulmasının uygun olup olmadığı belirlenirken mevcut dökümhane sistemleri, kullanılabilir fabrika alanı ve gelecekte planlanan kapasite değişiklikleri de değerlendirmeye alınabilir. Yeni bir tesis yatırımı ile mevcut bir dökümhanenin modernizasyonu aynı mühendislik yaklaşımını gerektirmeyebilir.
Bu nedenle reçineli kalıplama sistemi seçimi, standart bir makine listesinden ziyade tesisin üretim verileri üzerinden yapılmalıdır. Parça özellikleri, kalıp ölçüleri, üretim miktarı ve kum çevrimi netleştirildiğinde ihtiyaç duyulan ekipman konfigürasyonu daha sağlıklı biçimde belirlenebilir.
Reçineli Kalıplama Projesinde Doğru Sistem Nasıl Belirlenir?
Doğru sistemin belirlenmesi, yatırımın ilk aşamasında yapılan proses analizine dayanır. Dökümhanenin bugün ihtiyaç duyduğu kapasitenin yanında üretim planındaki olası değişikliklerin de değerlendirilmesi, sistemin projelendirilmesinde daha kapsamlı bir yaklaşım sağlar.
Bir Anahtar Teslimi Reçineli Kalıplama ve Döküm Sistemi projesinde hangi makinelerin kullanılacağına karar vermeden önce prosesin girdileri ve hedefleri tanımlanmalıdır. Böylece yalnızca ekipman seçimi değil, ekipmanların üretim hattında nasıl konumlandırılacağı ve birbirleriyle nasıl çalışacağı da planlanabilir.
Proses ve Kapasite Analizi
İlk aşamada üretilecek döküm parçalarının teknik özellikleri ve hedef üretim kapasitesi değerlendirilir. Parça boyutları, ağırlık aralıkları, kalıp ölçüleri, üretim adetleri ve çalışma düzeni gibi bilgiler sistemin temel tasarım girdilerini oluşturur.
Ardından bu veriler üzerinden saatlik kum ihtiyacı, kalıplama temposu ve döküm sonrası ortaya çıkacak kum miktarı gibi proses değerleri değerlendirilir. Böylece mikser, taşıma, bozma ve reklamasyon bölümlerinin kapasite ilişkileri belirlenebilir.
Makine ve Ekipman Seçimi
Proses gereksinimleri belirlendikten sonra uygun dökümhane ekipmanları seçilir. Bu aşamada yalnızca ekipmanların nominal kapasiteleri değil, üretim hattındaki görevleri ve diğer makinelerle olan ilişkileri de dikkate alınmalıdır.
Projeye göre kum mikserleri, kum siloları, vibrasyonlu sıkıştırma tablası, rollover, manipülatörler, kalıp taşıma ekipmanları ve mekanik kum reklamasyon sistemleri gibi farklı çözümler sistem içerisinde değerlendirilebilir.
Her projede aynı ekipmanların kullanılması gerekmez. Sistem konfigürasyonu, dökümhanenin gerçek proses ihtiyacına göre belirlenmelidir.
Tesis Yerleşiminin Planlanması
Makine seçiminin ardından ekipmanların fabrika içerisindeki konumları planlanır. Burada amaç yalnızca makinelerin mevcut alana sığmasını sağlamak değildir. Kumun, kalıpların ve döküm parçalarının tesis içerisindeki hareketi de dikkate alınmalıdır.
Örneğin kum siloları ile mikser arasındaki besleme hattı, mikser ile kalıplama alanı arasındaki erişim ve kalıp bozma bölümünden reklamasyon hattına giden kumun taşıma rotası birbirleriyle ilişkilidir.
Bu nedenle Anahtar Teslimi Reçineli Kalıplama ve Döküm Sistemi için tesis yerleşimi hazırlanırken üretim akışının başlangıçtan son aşamaya kadar değerlendirilmesi gerekir.
Kurulum, Otomasyon ve Devreye Alma
Sistem tasarımı ve ekipman üretiminin ardından saha kurulumu gerçekleştirilir. Mekanik ekipmanların yerleşimiyle birlikte elektrik ve otomasyon altyapısının da proje gereksinimlerine uygun şekilde oluşturulması gerekir.
Anahtar Teslimi Reçineli Kalıplama ve Döküm Sistemi kurulum tamamlandıktan sonra ekipmanların tekil çalışmaları ve sistem içerisindeki bağlantıları kontrol edilir. Devreye alma aşamasında makinelerin belirlenen çalışma senaryosuna uygun şekilde birlikte çalışması değerlendirilir.
Bu süreç, anahtar teslim yaklaşımın önemli noktalarından biridir. Tasarım aşamasında belirlenen proses akışının sahadaki mekanik ve otomasyon sistemleriyle bütünleştirilmesi hedeflenir.
Atılım Teknik Makina ile Anahtar Teslim Dökümhane Çözümleri
Dökümhane yatırımlarında ihtiyaç duyulan çözüm, tek bir makinenin seçilmesinden daha kapsamlı olabilir. Kum hazırlama, kalıplama, taşıma, döküm sonrası bozma ve kum reklamasyonu gibi birbirini takip eden proseslerin aynı üretim hedefi doğrultusunda değerlendirilmesi gerekir.
Atılım Teknik Makina (ATM), dökümhane sistemleri kapsamında reçineli kalıplama prosesinin farklı aşamalarında kullanılabilecek makine ve sistem çözümleri sunmaktadır. Üretim ihtiyacına göre tek kollu kum mikserleri, çift kollu kum mikserleri, kum siloları, kalıplama ve taşıma ekipmanları ile mekanik kum reklamasyon sistemleri proje kapsamında değerlendirilebilir.
Anahtar Teslimi Reçineli Kalıplama ve Döküm Sistemi planlanırken üretilecek parçaların özellikleri, kapasite hedefi, fabrika yerleşimi ve mevcut üretim altyapısı gibi proje verilerinin doğru tanımlanması gerekir. Bu veriler, kullanılacak makinelerin ve sistem konfigürasyonunun belirlenmesinde temel oluşturur.
Yeni bir dökümhane yatırımı, mevcut kalıplama hattının geliştirilmesi veya kum hazırlama ve reklamasyon proseslerinin yeniden planlanması söz konusu olduğunda, çözümün tesis özelinde değerlendirilmesi önemlidir. Atılım Teknik Makina’nın dökümhane sistemleri çözümleri hakkında bilgi alınarak proje gereksinimlerine uygun ekipman ve sistem alternatifleri değerlendirilebilir.
Sonuç
Dökümhanelerde kalıplama prosesinin verimli ve sürdürülebilir şekilde planlanması; yalnızca doğru makinelerin seçilmesine değil, bu makinelerin aynı üretim akışı içerisinde uyumlu çalışmasına da bağlıdır. Kumun hazırlanması ve karıştırılmasından kalıp oluşturma ve taşımaya, döküm ve kalıp bozma işlemlerinden kumun geri kazanılmasına kadar her aşama sistemin genel performansını etkiler.
Bu nedenle Anahtar Teslimi Reçineli Kalıplama ve Döküm Sistemi yatırımlarında üretilecek parçaların özellikleri, hedef kapasite, kalıp ölçüleri, saatlik kum ihtiyacı, tesis yerleşimi, otomasyon seviyesi ve reklamasyon gereksinimleri proje başlangıcında birlikte değerlendirilmelidir. Kum mikserleri, kalıplama ve taşıma ekipmanları, döküm ve bozma sistemleri ile mekanik kum reklamasyon sistemleri arasında doğru kapasite ve proses ilişkisinin kurulması, bütüncül bir üretim hattının oluşturulmasında önemli rol oynar.
Atılım Teknik Makina, dökümhane sistemleri alanındaki makine ve sistem çözümleriyle yeni tesis yatırımlarının yanı sıra mevcut üretim hatlarının geliştirilmesine yönelik proje ihtiyaçlarını da değerlendirmektedir. Her dökümhanenin üretim koşulları farklı olduğu için sistem konfigürasyonunun standart bir çözüm yerine projenin teknik gereksinimleri doğrultusunda belirlenmesi önemlidir.
Projeniz İçin Uygun Sistemi Birlikte Belirleyelim
Yeni bir dökümhane yatırımı planlıyor, mevcut reçineli kalıplama hattınızı geliştirmek veya kum hazırlama ve reklamasyon prosesinizi yeniden yapılandırmak istiyorsanız, ihtiyaç duyduğunuz sistem üretim verilerinize göre projelendirilmelidir.
Anahtar Teslimi Reçineli Kalıplama ve Döküm Sistemi projeniz için parça ölçüleri, hedef üretim kapasitesi, kalıp özellikleri, tesis yerleşimi ve mevcut ekipman bilgilerinizi Atılım Teknik Makina ile paylaşabilirsiniz. Teknik gereksinimleriniz doğrultusunda uygun makine, ekipman ve sistem alternatiflerini değerlendirmek için Atılım Teknik Makina ile iletişime geçin.
Sıkça Sorulan Sorular
Reçineli kalıplama sistemi nedir?
Reçineli kalıplama sistemi, kalıp kumunun reçine esaslı bağlayıcılar ve uygun sertleştirici bileşenlerle hazırlanarak döküm kalıbının oluşturulduğu bir üretim sistemidir. Kum hazırlama, karıştırma, kalıplama, taşıma, döküm, kalıp bozma ve kum reklamasyonu gibi farklı prosesler sistemin kapsamına dahil edilebilir.
Reçineli kum mikseri ne işe yarar?
Reçineli kum mikseri; kalıplama kumunun reçine ve sertleştirici bileşenlerle proses gereksinimlerine uygun şekilde karıştırılmasına ve hazırlanan kumun kalıplama noktasına aktarılmasına yardımcı olur. Mikser kapasitesi; kalıp ölçüleri, saatlik kum ihtiyacı, üretim kapasitesi ve tesis yerleşimi dikkate alınarak belirlenmelidir.
Reçineli kalıplama sistemi hangi ekipmanlardan oluşur?
Sistem konfigürasyonu projeye göre değişmekle birlikte kum siloları, kum mikserleri, vibrasyon sistemleri, kalıp taşıma ekipmanları, rollover, manipülasyon ekipmanları, döküm ve kalıp bozma sistemleri ile mekanik kum reklamasyon ekipmanları kullanılabilir. Kesin ekipman seçimi tesisin üretim ihtiyaçlarına göre yapılmalıdır.
Kum reklamasyon sistemi nasıl çalışır?
Kum reklamasyon sistemi, kalıp bozma işleminden sonra ortaya çıkan kullanılmış kumun yeniden üretim prosesinde değerlendirilebilmesi amacıyla gerekli işlemlerden geçirilmesini sağlar. Projeye bağlı olarak mekanik işleme, eleme, taşıma, soğutma, sınıflandırma ve depolama gibi farklı aşamalar sistem içerisinde yer alabilir.
Reçineli kalıplama sisteminin kapasitesi nasıl belirlenir?
Sistem kapasitesi belirlenirken üretilecek parçaların boyutları ve ağırlıkları, kalıp ölçüleri, hedef üretim miktarı, saatlik kum ihtiyacı, mikser kapasitesi, kalıp taşıma süreci, kalıp bozma kapasitesi ve reklamasyon ihtiyacı birlikte değerlendirilmelidir. Bu nedenle kapasite hesabının yalnızca tek bir makine üzerinden yapılması yerine tüm üretim hattının dikkate alınması gerekir.
Anahtar teslim dökümhane sistemi ne anlama gelir?
Anahtar Teslimi Reçineli Kalıplama ve Döküm Sistemi; proses analizi, uygun makine ve ekipmanların belirlenmesi, tesis yerleşimi, sistem entegrasyonu, otomasyon ve devreye alma gibi birbirine bağlı proje aşamalarının bütüncül şekilde ele alınmasını ifade eder. Projenin kapsamı, dökümhanenin ihtiyaçlarına ve üretim koşullarına göre belirlenir.